
Xinliang-maskiner overholder altid forretningsfilosofien om "folkorienteret, kunde først, ærlig ledelse og win-win-samarbejde".
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer
Polyurethanskum fremstilles ved at måle, blande og dispensere to flydende kemiske strømme - en isocyanat- og en polyolblanding - og derefter lade den reagerende blanding udvide sig til en fast, cellulær plast. Den synlige udvidelse tager sekunder; den indre kemi holder opbygningen af styrke i timevis. Alt, hvad der betyder noget i den færdige del, herunder tæthed, cellestruktur, isoleringsværdi og bæreevne, afgøres i høj grad i de første øjeblikke efter, at de to vandløb støder sammen i blandehovedet.
De fleste kender resultatet, ikke processen: det stive isoleringslag inde i en køleskabsdør, den fleksible polstring under en autostol, det gennemgående bræt på et bygningstag. Alle følger den samme rækkefølge: forberedelse af råmateriale, nøjagtig måling, højtryksblanding, dispensering i en form eller på en transportør, ekspansion og hærdning.
Polyurethanskum dannes, når et isocyanat reagerer med en polyol. Isocyanatts -NCO-gruppe angriber polyolens -OH-gruppe for at danne en urethanbinding, der forbinder korte flydende molekyler til en lang fast polymer. Reaktionen frigiver varme, og den eksoterme varme udvider gassen, der skaber skummets cellulære struktur.
To gasgenererende ruter løber parallelt i de fleste formuleringer:
Katalysatorer styrer balancen mellem geleringsreaktionen og blæsereaktionen, mens silikoneoverfladeaktive stoffer stabiliserer celler i vækst, så de ikke kollapser under deres egen vægt. Skift forholdet mellem nogen af disse komponenter, og skummet skifter fra blødt og fleksibelt til stift og strukturelt.
En typisk stift polyurethanskumformulering, udtrykt i dele pr. 100 dele polyol, ser sådan ud:
| Råstof | Funktion i reaktionen | Typiske dele |
|---|---|---|
| Polyol (polyether) | Polymer rygrad; definerer fleksibilitet | 100 |
| Isocyanat (MDI) | Tværbinder polymeren; bygger styrke | 40-60 |
| Cyclopentan | Fysisk blæsemiddel; skaber cellerne | 10-15 |
| Vand | Kemisk blæsemiddel; frigiver CO2 | 2-4 |
| Silikone overfladeaktivt middel | Stabiliserer celler under stigningen | 1-2 |
| Amin / tin katalysatorer | Afbalancere gelering og blæsehastighed | 0,5-2 |
Diagrammet fremhæver en pointe, der betyder noget på produktionsgulvet: Isocyanatindholdet er kun 40-60 vægtprocent af polyolindholdet, men alligevel ændrer en målefejl på kun 1-2 procent i begge strømme cellestruktur, tæthed og vedhæftning. Det er grunden til, at højtryksdoseringspumper, snarere end blandeskovlen, er det rigtige hjerte i en skumlinje.
Cyclopentan fortjener særlig opmærksomhed for apparat- og panelskum. Det erstattede opblæsningsmidler af freon-typen, fordi det har et ozonnedbrydende potentiale på næsten nul, men det er brandfarligt. Planter blander det derfor ind i polyolen enten på en sikker forblanding eller gennem en kontinuerlig cyclopentan forblandingssystem . Leveringsvejen for blæsemidlet er en af de første beslutninger, som en producent af apparatskum står over for; vores guide til hvordan man vælger den rigtige cyclopentan polyurethan skummende injektionsmaskine forklarer de vigtigste muligheder.
 Cyclopentan Premix System Manufacturers,ODM/OEM Factory Ningbo Xinliang Machinery Co., Ltd. er Kinas Cyclopentane Premix System-producenter og ODM/OEM-fabrik, der fremstiller engroscykler... Se produkt →
Begge komponenter opbevares i temperaturkontrollerede tanke og recirkuleres kontinuerligt for at holde dem ensartede. Temperaturen påvirker direkte viskositeten og reaktiviteten: De fleste MDI-baserede systemer holdes mellem 20 og 35 °C. Polyoltanken indeholder sædvanligvis allerede de overfladeaktive stoffer, katalysatorer, vand og, når der anvendes en forblandingsslæde, cyclopentanen.
Højtrykspumper leverer hver komponent til blandehovedet med en kontrolleret ydelse og et kontrolleret forhold. Moderne maskiner angiver forholdsnøjagtighed på omkring ±0,5 til 1 volumenprocent. Hvis isocyanatsiden driver højt, bliver skummet skørt og kan svide sig i tykke sektioner; hvis det driver lavt, kollapser cellerne, og delen mangler strukturel styrke.
Højtryksmaskiner blandes uden en mekanisk omrører. De to vandløb kommer ind i et lille kammer ved ca. 120-180 bar og støder frontalt sammen med høj hastighed. Slaget blander sig, og et hydraulisk stempel skyller kammeret efter hvert skud, så rester ikke kan hærde inde i hovedet.
Den reagerende væske sprøjtes ind i en lukket form, en åben form eller direkte på en transportør. I støbte dele bestemmer den indsprøjtede mængde - kaldet skudvægten eller pakningsfaktoren - den endelige tæthed. På kontinuerlige pladelinjer hældes væsken i et bevægeligt trug, hvor det stiger til en lang blok.
Når væsken er i ro, tager kemien over. Blandingen cremer, hæver, gelerer og bliver klæbefri. Stigningskurven nedenfor er typisk for et stift fritstående skum: hurtig start, hurtig lineær vækst, derefter et plateau, når cellerne låses på plads.
Efter plateauet er skummet kemisk fast, men stadig varmt og blødt. Støbte stive dele fjernes normalt inden for 5-15 minutter, og delen når tæt på sin endelige styrke efter ca. 24 timer ved stuetemperatur.
Støbte dele trimmes af flash og kontrolleres for hulrum; pladeblokke skæres i plader; stive paneler skæres til, kantes og lamineres efter behov. God husholdning betyder noget her, fordi polyurethan-støv og delvist hærdede rester er de vigtigste forureningskilder på en skumlinje.
Kemien er den samme, men opskriften og udstyret ændres med slutproduktet. Fire varianter dækker det meste af branchen:
Produktionsopsætningen følger produktet. Til højvolumen støbte dele såsom isoleringsplader, en pladespiller skum sprøjtestøbning maskine produktionslinje indekserer forme gennem påfyldnings-, hærdnings- og udtagningsstationer, så injektionshovedet aldrig venter på en form. For kontinuerlige stive paneler er en H-type eller ringformet linje en bedre pasform. Enkeltmaskinedrift forbliver økonomisk for små batcher og specialdele.
 Pladespiller skuminjektionsmaskine produktionslinjeproducenter, ODM/OEM-fabrik Ningbo Xinliang Machinery Co., Ltd. er Kinas produktionslinjeproducenter af pladespillerskuminjektionsmaskine og ODM/OEM-fabrik, fremstiller... Se produkt →
Tre stykker udstyr definerer et polyurethanskumanlæg: injektionsmaskinen, forblandingen eller blandingssystemet og produktionslinjen.
Injektionsmaskinen måler og blander kemikalierne ved højt tryk. To-komponent maskiner håndterer det store flertal af applikationer; tre-komponent maskiner tilføjer en tredje strøm til flammehæmmere, farvestoffer eller specielle polyolblandinger. Ningbo Xinliang Maskiner to-komponent polyurethan højtryksskummende injektionsmaskine er et typisk eksempel på denne klasse, med doseringsnøjagtighed og blandingstryk overvåget ved hvert skud. Hvis du er ny i kategorien, så start med vores forklaring på hvad en polyurethan højtryksskummende injektionsmaskine er .
 Producenter af to-komponent polyurethan højtryksskummende injektionsmaskine Ningbo Xinliang Machinery Co., Ltd. er Kinas to-komponent polyurethan højtryksskummende injektionsmaskineproducenter og ODM/OEM... Se produkt →
Premix-systemet tager blæsemidlet og blander det sikkert ind i polyolen, så injektionsmaskinen altid modtager en ensartet batch. Produktionslinjen organiserer formcyklussen: en drejeskive til mange små støbeforme i rotation, en H-type linje til store stive paneler eller en ringformet linje til kontinuerlige laminerede plader. Den rigtige kombination afhænger af delstørrelse, produktionsvolumen og den timeproduktion, du skal have.
Fem variabler adskiller et rent, ensartet hævet skum fra en afvist batch: forholdsnøjagtighed, komponenttemperatur, blandingstryk, formtemperatur og råvarekonsistens.
Temperaturen er den nemmeste variabel at tage fejl af, fordi den ændrer cremetiden - intervallet mellem injektion og starten af ekspansion. Den typiske tendens for et MDI-system er vist nedenfor: Når komponenttemperaturen stiger, forkortes cremetiden næsten lineært. Leverandører af skumkemikalier angiver typisk cremetider i intervallet 4-12 sekunder for kabinetsystemer, afhængigt af formulering og procestemperatur.
Blandetryk er operatørens tidlige advarselssystem: et trykfald ved blandehovedet betyder normalt en slidt dyse, et forurenet kammer eller en pumpe, der mister slag. Forholdsdrift, forurenet råmateriale og en fugtig polyol-batch dukker alle op i cellestrukturen, før enhver laboratorietest er færdig. For et nærmere kig på hver variabel, læs vores opdeling af hvilke faktorer påvirker polyurethanskum injektionskvalitet .
Polyurethanskum er lavet af et isocyanat (normalt MDI eller TDI) og en polyol, plus vand eller et fysisk blæsemiddel, overfladeaktive stoffer og katalysatorer. Isocyanatet reagerer med polyolen og danner polymeren, mens blæsemidlet danner cellerne.
Hårdt skum er lukkede celler, tæt og formstabilt; det bruges til termisk isolering i køleskabe og bygningspaneler. Fleksibelt skum er åbne celler og blødt; det bruges til madrasser, møbler og køretøjssæder.
Cyclopentan is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Den synlige stigning slutter inden for cirka to minutter. Støbte dele kan tages ud af formen på 5 til 15 minutter, men polymeren fortsætter med at tværbinde, og fuld dimensionsstabilitet tager normalt 24 timer eller længere.
Ja. Fleksibelt skumaffald kan hakkes og limes til rebond-tæppeunderlag. Hårdt skum kan males til fyldstof eller depolymeriseres gennem glykolyse for at genvinde polyoler til nyt skum.
Det er en maskine, der måler to eller flere flydende komponenter med højtrykspumper, blander dem ved at støde ind i et blandehoved og sprøjter den reagerende blanding ind i en form eller på en transportør, hvor den udvider sig til skum.
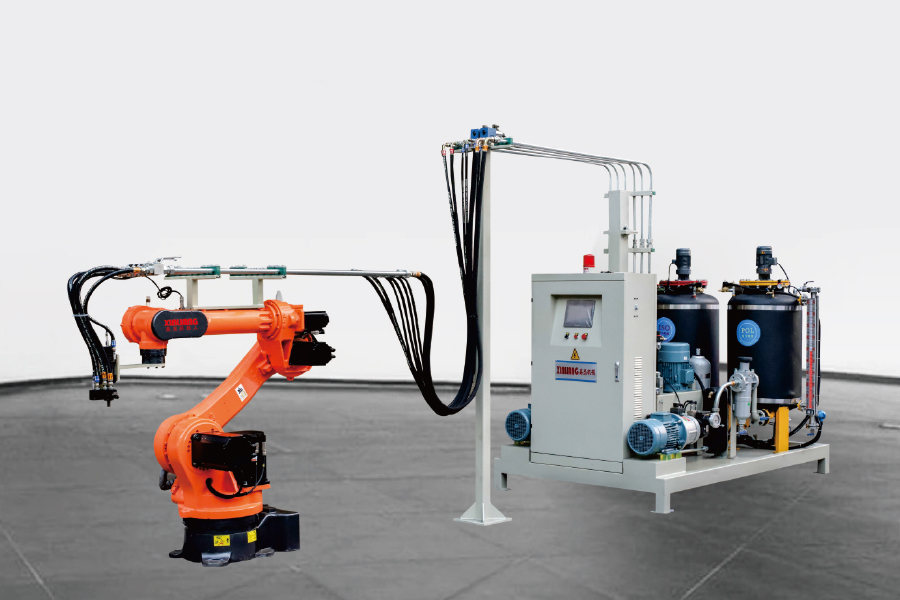
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer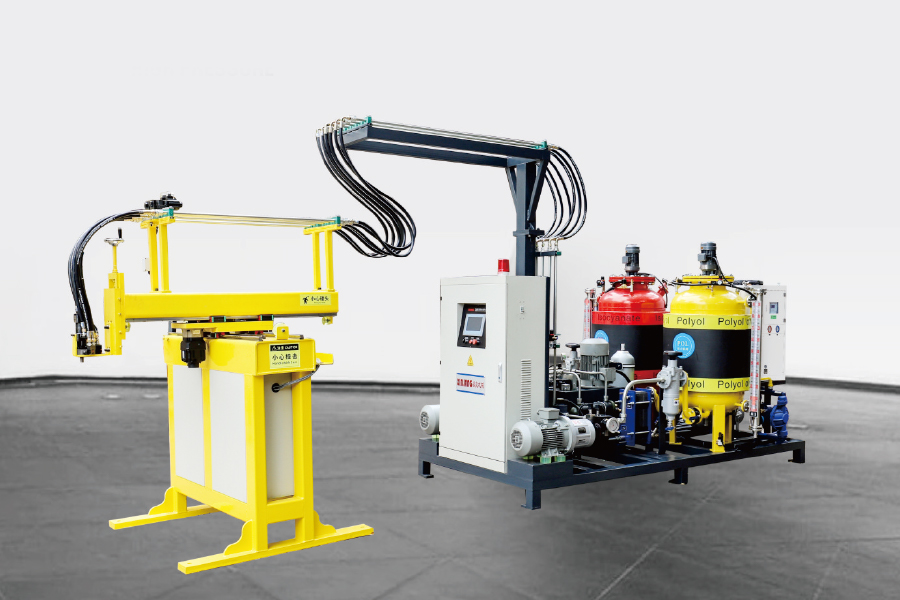
Gennem Servo Motor Control, ved hjælp af en tre-akset manipulator, programmering af programmet, k...
Se detaljer
Konventionel polyurethan højttryksskumning af injektionsmaskine bruger en rockerarm til 180 ° rot...
Se detaljer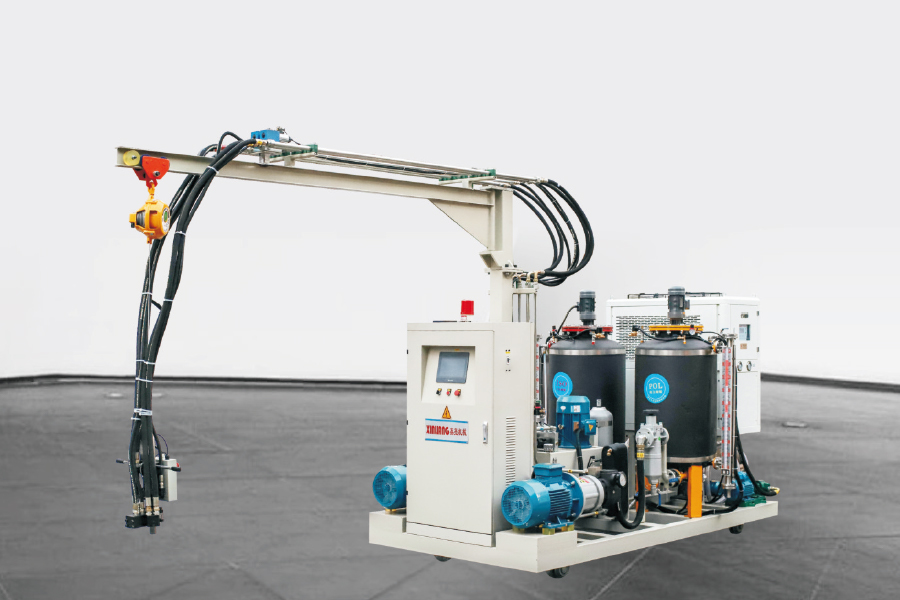
Den to-komponent polyurethan højtryksskumning af injektionsmaskine med spor har den samme konfigu...
Se detaljer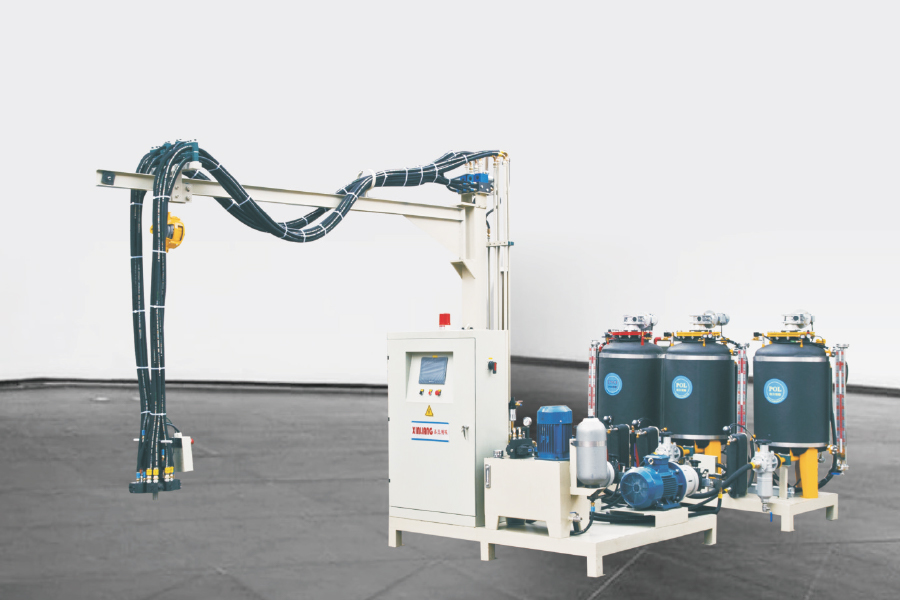
De Tre-komponent polyurethan højtryksskumning af injektionsinjektionsmaskine Har 1 ISO -ta...
Se detaljer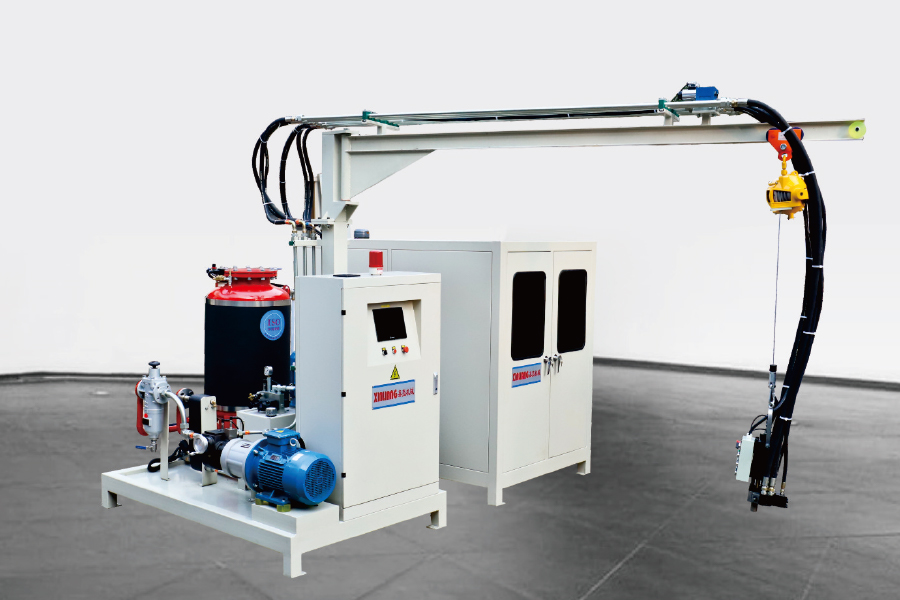
Cyclopentan polyurethan højttryksskumning af injektionsmaskine betyder, at poly indeholder cyclop...
Se detaljer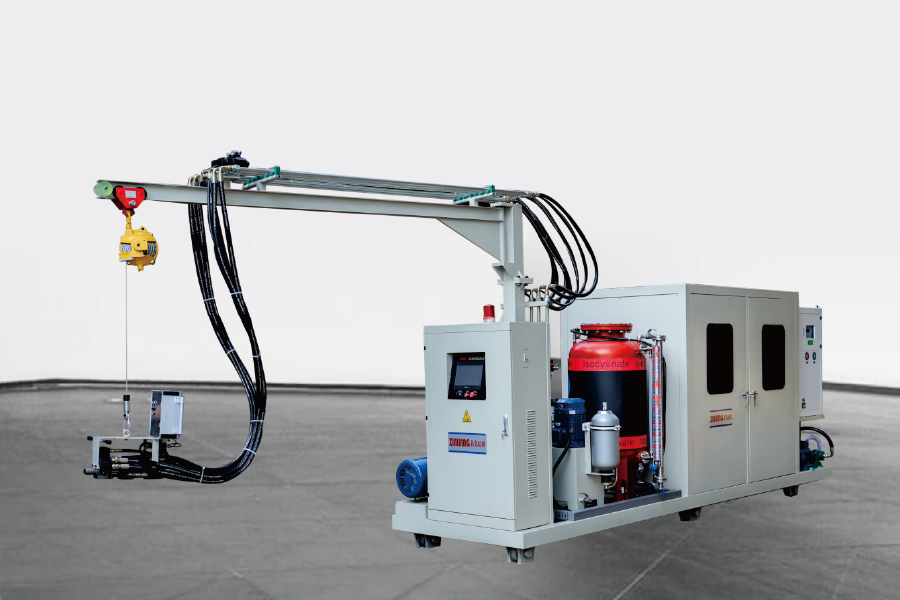
Konfigurationen er den samme som cyclopentan-skummaskinen med højtryk. Den eneste forskel er, at ...
Se detaljer
Arbejdsprincippet om cyclopentan forblandingssystem Mål præcist og bland forskellige polyureth...
Se detaljer