
Xinliang-maskiner overholder altid forretningsfilosofien om "folkorienteret, kunde først, ærlig ledelse og win-win-samarbejde".
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer
Forestil dig en kunde, der beder om en skumkomponent, der skal holde en ensartet densitet på 80 kg/m³ på tværs af en 20 mm væg, danne en lukket overflade og passe ind i en 90-sekunders cyklus. Kemien kan gøre det. Det virkelige spørgsmål er, om dit udstyr, materialelevering og linjelayout kan holde det samme forhold og skudvægt hver cyklus. Brugerdefineret PU-skumproduktion bør behandles som et systemproblem: Injektionsmaskinen, præmix-tilgangen, formhåndteringen og kvalitetstjek skal designes sammen i stedet for at samles stykke for stykke.
Før du vælger en maskine, skal du definere det fysiske mål for delen. Det betyder, at man skal vælge mellem fleksibelt, semi-stift og stift skum og beslutte, om støbning eller fabrikeret skæring er den bedste vej. Disse valg bestemmer materialefamilien, blæsemidlet og den produktionslinje, der er nødvendig for pålidelig produktion.
Fremstillet skum starter fra store blokke og skæres i form. Det er nyttigt til lave volumener, enkle geometrier og hurtige prototyper. Støbt skum bruger et hulrum, der matcher den sidste del, hvilket giver bedre dimensionskontrol og lavere arbejdskraft ved gentagen produktion. For de fleste specialfremstillede PU-skumproduktioner med mellemstore til høje volumener er støbt skum den mere konsekvente rute.
Det mekaniske krav afgør normalt skumfamilien. Fleksibelt skum absorberer energi og vender tilbage til form, hvilket gør det almindeligt i siddepladser og emballage. Halvstift skum modstår kompression og vises i armlæn og beskyttende indsatser. Hårdt skum giver isolering og strukturel styrke. Hver familie har et forskelligt måltæthedsområde og behandlingsvindue, så det er klogt at rette denne specifikation, før du diskuterer udstyr.
For gentagelig specialfremstillet PU-skumproduktion er højtryksindsprøjtningsmaskinen det centrale element. Det støder polyol og isocyanat i et lille blandekammer, hvilket skaber en fin dispersion, der reagerer hurtigt. Skudvægten styres af doseringspumper, så komponentforholdet holder sig inden for en snæver tolerance fra skud til skud.
To-komponent maskiner håndterer polyol og isocyanat, hvilket er nok til mange simple formuleringer. Når formlen inkluderer en tredje strøm, såsom et flammehæmmende middel, farvepasta eller anden harpiks, undgår en tre-komponent enhed manuel forblanding og reducerer variation. A trekomponent højtryksskummende injektionsmaskine er et praktisk valg, når du har brug for stabil multistream addition.
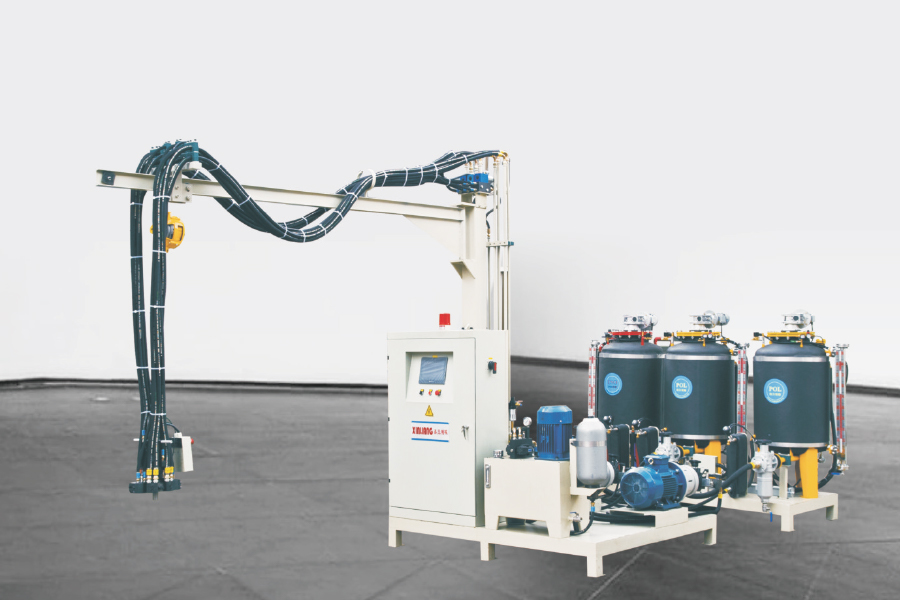 Fremstilling af trekomponent polyurethan højtryksskummende injektionsmaskine Ningbo Xinliang Machinery Co., Ltd. er Kina-producenter af trekomponent polyurethan højtryksskummende injektionsmaskine og ODM/O... Se produkt →
Højtryksmaskiner bruger selvrensende blandehoveder, som forhindrer hærdet materiale i at påvirke det næste skud. Alligevel bør blandingshovedstørrelse, skudområde og komponentviskositetsgrænser kontrolleres i forhold til den faktiske formulering. For at forstå, hvordan hvert modul passer sammen, hjælper det at gennemgå hovedkomponenterne i en polyurethanskumproduktionslinje før vi diskuterer brugerdefinerede ændringer.
Mange brugerdefinerede PU-skumprodukter til isolering, køle- og byggepaneler bruger cyclopentan som blæsemiddel. Det har nul ozonnedbrydende potentiale og lavt globalt opvarmningspotentiale sammenlignet med ældre HFC- eller HCFC-systemer. Fordi cyclopentan er brandfarligt, skal produktionsmiljøet og premix-udstyret være designet til sikkerhed fra starten.
Direkte injektion af cyclopentan er mulig, men et forblandingssystem blander blæsemidlet ind i polyolen under kontrolleret tryk og temperatur, før det når blandehovedet. Dette forbedrer homogeniteten og undgår doseringsfejl. Det forenkler også indsprøjtningsmaskinens layout, fordi linjen så kun håndterer to eller tre stabile komponentstrømme. En korrekt størrelse cyclopentan forblandingssystem giver dig mulighed for at bevare formuleringens konsistens, samtidig med at du opretholder en sikrere driftskonvolut.
 Cyclopentane Premix System Manufacturers, ODM/OEM Factory Ningbo Xinliang Machinery Co., Ltd. er Kinas Cyclopentane Premix System-producenter og ODM/OEM-fabrik, der fremstiller engroscykler... Se produkt →
Ikke alle tætninger, slanger eller doseringspumper er kompatible med cyclopentan. I en brugerdefineret opsætning skal du angive, at alle fugtede dele er klassificeret til blæsemidlet, og at tanken og forblandingsområdet inkluderer gasdetektion og ventilation. Hvis du stadig vurderer maskinindstillinger, kan du sammenligne de vigtigste valgpunkter i denne vejledning med at vælge den rigtige cyclopentan polyurethan skummende injektionsmaskine .
Når maskinen og materialet er defineret, er den næste store beslutning, hvordan forme bevæger sig gennem injektionsstationen. Linjelayoutet bestemmer cyklustid, arbejdsbehov og gulvpladseffektivitet.
En ring- eller ringtransportør håndterer meget høj ydelse med mange formbærere. En H-type linje giver et lige, dobbeltsidet arbejdsområde, der giver fleksibilitet til store eller uregelmæssige dele. En drejeskivelinje organiserer forme på en roterende platform, hvilket gør det muligt for et indsprøjtningshoved at betjene flere stationer med et lille fodaftryk. Mange producenter med medium til høj output vælger en pladespiller skum injektion maskine produktionslinje fordi det balancerer cyklustid, automatisering og gulvpladseffektivitet.
 Pladespiller skuminjektionsmaskine produktionslinjeproducenter, ODM/OEM-fabrik Ningbo Xinliang Machinery Co., Ltd. er Kinas produktionslinjeproducenter af pladespillerskuminjektionsmaskine og ODM/OEM-fabrik, fremstiller... Se produkt →
Det isometriske diagram nedenfor viser et typisk pladespillerlayout. Forme indekseres rundt om det roterende bord, mens indsprøjtningshovedet forbliver på tankstationen; operatører eller robotter kan udføre efterbehandling og afformning på den modsatte side.
Radardiagrammet nedenfor sammenligner pladespillere, H-type og ringformede layouts på fem praktiske kriterier. Bedømmelser er illustrative og bør genbedømmes for dine specifikke formstørrelser og produktionsmål.
Kvalitetsproblemer viser sig sædvanligvis som variation i tæthed, hulrum i overfladen eller dårlig cellestruktur. Tre kontroller betyder mest: materialetemperatur, forholdsnøjagtighed og skudvægt. En afvigelse på kun et par gram i et skud på et kilo kan flytte tætheden med flere kilogram pr. kubikmeter, så målesystemet og dets kalibrering fortjener konstant opmærksomhed.
Omtrentlige tæthedsmål for de vigtigste skumgrupper er vist nedenfor. Behandl disse som generel vejledning snarere end endelige specifikationer, fordi den faktiske rækkevidde afhænger af råmaterialesystemet og delens geometri.
Hvert defekt skud koster materiale, rengøringstid og produktionskapacitet. Stabilisering af målesystemet reducerer spild, og automatiserede linjer forbedrer reproducerbarheden. Nedenstående diagram illustrerer, hvordan enhedsomkostningerne typisk falder, når volumen stiger, især når en automatiseret pladespillerlinje erstatter en enkeltmaskineopsætning.
For praktiske trin til at reducere skrot, læs hvordan reducere materialespild med 30 % i PU-skumbehandling . De største gevinster kommer normalt fra stabil måling og bedre operatørdisciplin, ikke ved at ændre formuleringen.
En brugerdefineret opsætning er mere end injektionsmaskinen. Det inkluderer premix-stationen, linjelayout, kontrolsystem og sikkerhedsudstyr. Før du bestiller, skal du definere produktionsoutput, formstørrelser, materialesystem og lokale sikkerhedskrav. Sammenligningen nedenfor er et simpelt udgangspunkt, ikke en erstatning for et procesforsøg.
| Produktionstilgang | Typisk output | Konsistens | Automatisering Level |
|---|---|---|---|
| Enkelt højtryksmaskine med manuel formbæring | Lav til medium | God pr. skud, operatørafhængig | Lav til medium |
| Maskine med XY-akse manipulator | Medium | Meget godt | Medium |
| Pladespiller foam injection line | Høj | Fremragende | Høj |
Tjek også, at leverandøren kan køre en test med dit faktiske materiale og forme. Maskinforholdets nøjagtighed, blandingskvalitet, rengøringsadgang og sikkerhedsfunktioner for brændbare blæsemidler er vigtigere end den maksimale pumpekapacitet på databladet.
Med standard doserings- og blandeudstyr kan skumdensiteten justeres over et bredt område. Stive isoleringsskum starter ofte omkring 25-70 kg/m³, mens integralskum kan nå 700 kg/m³ eller mere. Det nøjagtige interval afhænger af polyol-, isocyanat- og blæsemiddelformuleringen.
Hvis din formel kræver en tredje strøm, såsom et flammehæmmende middel, farvepasta eller en ekstra harpikstank, giver en tre-komponent maskine uafhængig forholdskontrol og undgår manuelle forblandingsfejl.
Cyclopentan har nul ozonnedbrydende potentiale og lavt globalt opvarmningspotentiale, og det fungerer godt i stive og halvstive skum. Et forblandingssystem holder blæsemidlet korrekt blandet med polyol før injektion, hvilket stabiliserer tæthed og termisk ydeevne.
Se efter verificeret gennemløb, forholdsnøjagtighed, blandingskvalitet, nem rengøring, sikkerhedsfunktioner for brændbare blæsemidler og producentens evne til at understøtte procesindkøring og levering af reservedele.
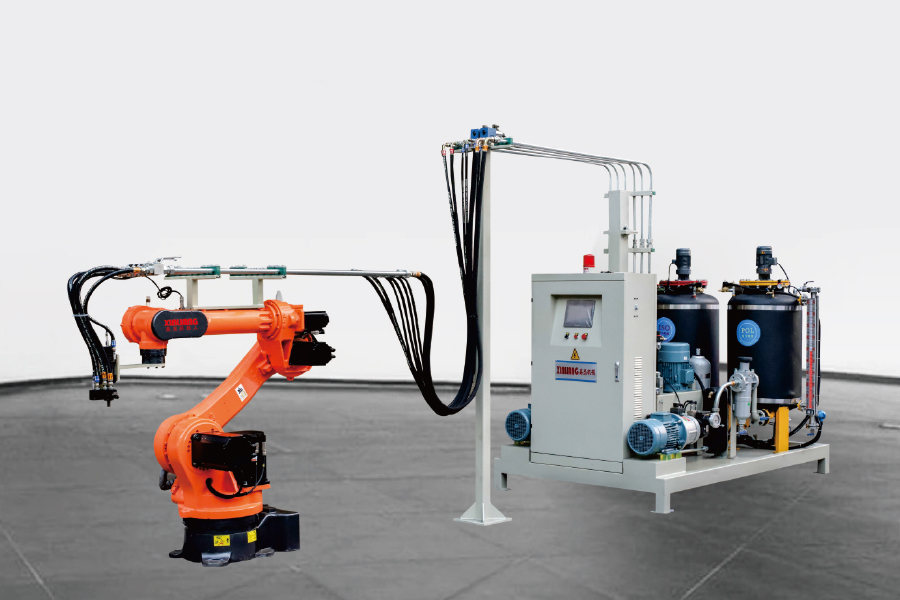
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer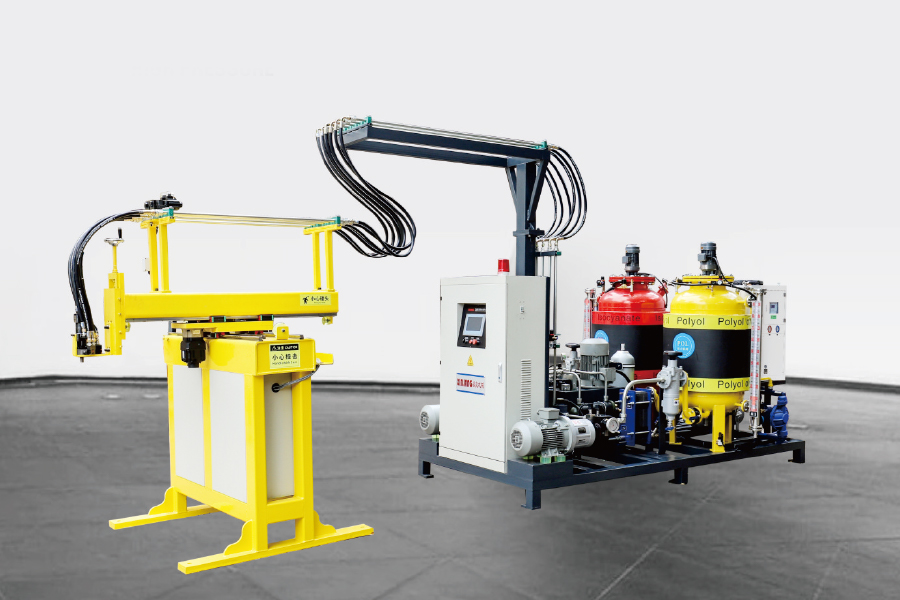
Gennem Servo Motor Control, ved hjælp af en tre-akset manipulator, programmering af programmet, k...
Se detaljer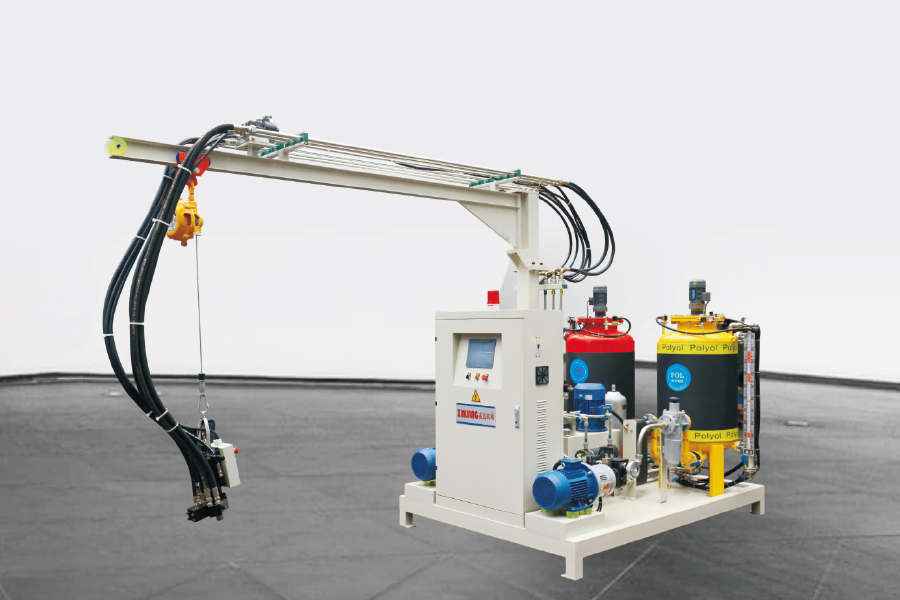
Konventionel polyurethan højttryksskumning af injektionsmaskine bruger en rockerarm til 180 ° rot...
Se detaljer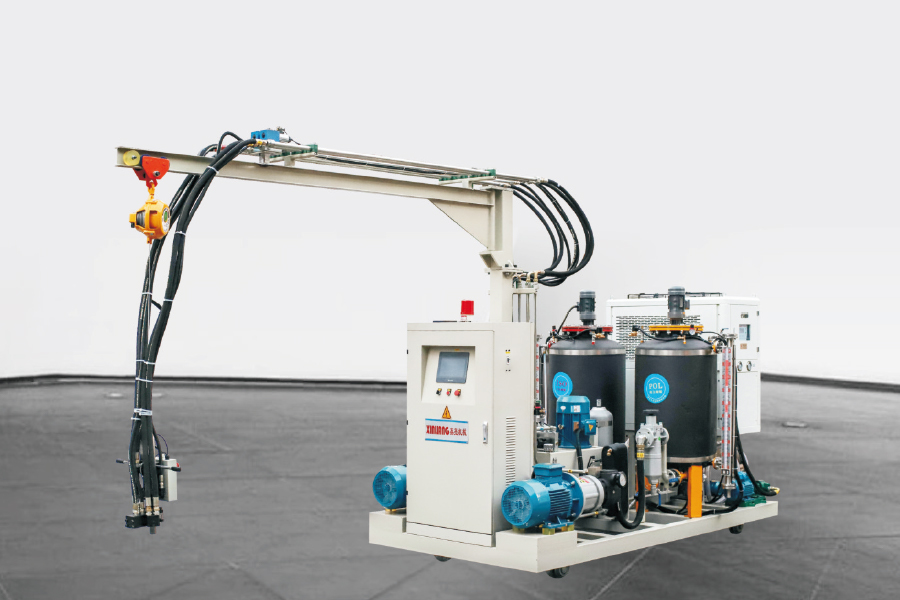
Den to-komponent polyurethan højtryksskumning af injektionsmaskine med spor har den samme konfigu...
Se detaljer
De Tre-komponent polyurethan højtryksskumning af injektionsinjektionsmaskine Har 1 ISO -ta...
Se detaljer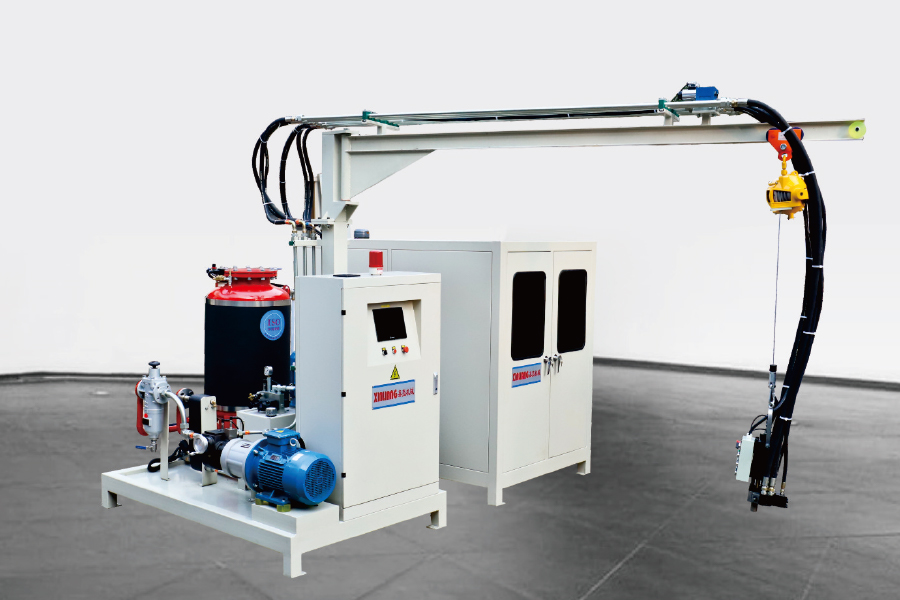
Cyclopentan polyurethan højttryksskumning af injektionsmaskine betyder, at poly indeholder cyclop...
Se detaljer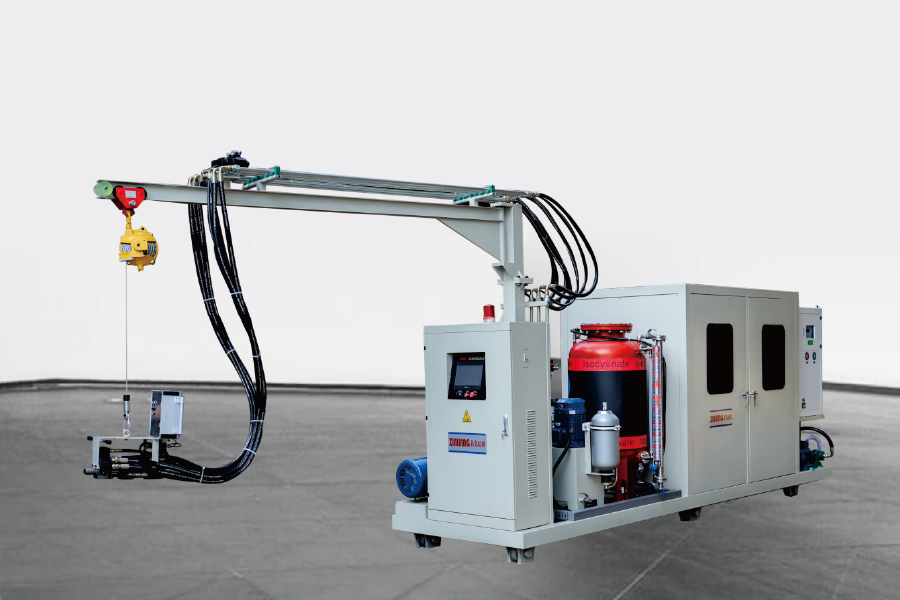
Konfigurationen er den samme som cyclopentan-skummaskinen med højtryk. Den eneste forskel er, at ...
Se detaljer
Arbejdsprincippet om cyclopentan forblandingssystem Mål præcist og bland forskellige polyureth...
Se detaljer