
Xinliang-maskiner overholder altid forretningsfilosofien om "folkorienteret, kunde først, ærlig ledelse og win-win-samarbejde".
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer
Skær ind i væggen i et køle-fryseskab, og du vil finde det: et stift, lysegult skum, der isolerer hele skabet bag en liner på et par millimeters tykkelse. Uanset om polyurethanskum ender i et køleskab, en autostol eller et tagpanel, er det fremstillet gennem den samme grundlæggende sekvens.
Det korte svar: fabrikanterne måler to flydende komponenter - en polyolblanding og et isocyanat - i et stramt kontrolleret forhold, blander dem ved højt tryk i en brøkdel af et sekund, injicerer blandingen i en form eller på en bevægelig overflade og lader en selvopvarmende kemisk reaktion udvide den til en cellulær polymer inden for få minutter. Temperaturkontrol, forholdsnøjagtighed, blandingsenergi og formhåndtering eksisterer alle for at holde denne reaktion gentagelig, skud efter skud.
Denne guide gennemgår kemien, standardprocestrinene og udstyrsbeslutningerne bag dem - skrevet fra udstyrssiden af industrien af Ningbo Xinliang Maskiner , en producent af højtryks polyurethanskumningsmaskiner og komplette opskumningslinjer, så fokus forbliver på, hvad der sker på fabriksgulvet.
Polyurethan dannes, når en polyol - en alkohol med flere reaktive hydroxylgrupper - reagerer med et isocyanat: MDI til stivt og støbt skum, TDI til pladestøddæmpning. Reaktionen frigiver varme, mens den opbygger et polymernetværk, samtidig med at der dannes gas inde i blandingen. Denne parring af struktur-opbygning og gasgenerering er det, der gør to væsker til fast skum.
To kilder. Vand i formuleringen reagerer med isocyanat og frigiver CO2, som puster cellerne op. Fysiske blæsemidler, såsom cyclopentan, reagerer slet ikke - de fordamper i reaktionens varme og ekspanderer i stedet.
Industrimaterialereferencer viser standardformuleringsinput som polyoler, diisocyanater, opblæsningsmidler, katalysatorer og overfladeaktive stoffer. Katalysatorer indstiller, hvor hurtigt polymeren gelerer i forhold til, hvor hurtigt gas produceres; silikone overfladeaktive stoffer forhindrer de tynde cellevægge i at briste, mens skummet stiger; flammehæmmere og fyldstoffer justerer sikkerhed og omkostninger.
| Input | Funktion | Hvad sker der, hvis det driver |
|---|---|---|
| Polyol blanding | Vigtigste harpiks; indeholder tilsætningsstoffer og definerer basisegenskaber | Forkert forhold giver blødt, svagt eller skørt skum |
| Isocyanat (MDI/TDI) | Reagerer med polyol for at opbygge polymernetværket | Forholdsdrift forårsager krympning, hulrum, sprøde celler |
| Blæsemiddel (vand/CO2, cyclopentan) | Skaber den gas, der danner cellerne | For meget kollapser skummet; for lidt efterlader den tæt |
| Katalysatorer | Afbalancere geldannelse og gasproducerende reaktioner | Dårlig balance forårsager spaltede celler eller en tæt hud |
| Silikone overfladeaktivt middel | Stabiliserer cellevægge under stigning | Grove celler, kratere eller kollaps |
Hele processen balancerer på én sammenligning: Hvis gasproduktionen løber forud for polymeropbygning, kollapser det stigende skum; hvis polymeren gelerer for tidligt, bliver skummet tæt og trækker sig væk fra formen. Formulatorer kalder dette afbalancering af gel- og blæsereaktionerne - og det er grunden til, at målenøjagtigheden er angivet i brøkdele af en procent.
Uanset om produktet er en støbt autostol eller isolering af køleskabshulrum, løber sekvensen gennem de samme seks faser:
Maskinsiden af trin to til fire er, hvor konsistens vindes eller tabes. For et nærmere teknisk kig, forklarer vores blog arbejdsprincippet for en polyurethan højtryksskummende injektionsmaskine i detaljer.
To maskinfamilier dominerer produktionen. Lavtryksmaskiner blander komponenter i et kammer, der skal skylles med opløsningsmiddel efter hvert skud, hvilket tilføjer opløsningsmiddelhåndtering, rengøringsomkostninger og udrensning af affald. Højtryksmaskiner blander sig i stedet for stød: de to strømme støder sammen ved ca. 100-200 bar, og blandehovedet renser sig selv mekanisk mellem skud. Udbyttet er finere, mere ensartede celler, intet forbrug af opløsningsmidler og mindre materiale kasseret - grunden til, at højtryksudstyr er blevet standard for apparat-, bil- og panelproduktion.
Hardwaren er mere ligetil, end den ser ud: to-komponent tanke, doseringspumpeenheder, der indstiller forholdet, isolerede højtryksslanger og et selvrensende blandehoved placeret over formen. Synkroniser forhold, temperatur, tryk og skudtiming, og hvert skud forlader hovedet med samme reaktivitet som det sidste.
 To-komponent polyurethan højtryksskummende injektionsmaskine En højtryksskumningsmaskine med måling, fodring, blandehoved og PLC-styring for ensartet skudkvalitet. Da teksten forklarer præcise forhold, temperatur og timingkontrol, passer den til støbelinjer, der producerer ensartede skumdele. Se produkt →
Wikipedias oversigt over forarbejdning af polyurethanskum identificerer to brede fremstillingsruter: støbning og plader. Slabstock-linjer hælder en kontinuerlig strøm ud på en bevægelig transportør, hvor en lang bolle skum hæver sig, hærder og senere skæres i blokke - den klassiske rute for madrasser og møbelkvaliteter. Støbning måler i stedet et skud ind i en individuel form for hver del.
Hårdt isoleringsskum er næsten altid støbt: Hvidevareproducenter sprøjter skum ind i køleskabskabinetter, panelproducenter kører kontinuerlige lamineringslinjer, og vandvarmerskaller fyldes i lukkede forme. Fordi dets celler forbliver lukkede og fanger blæsemidlet, fungerer stift skum som struktur og isolering på én gang, med termisk ledningsevne som hovedegenskaben.
Hver produktfamilie trækker processen i en anden retning - modstandsdygtighed for siddepladser, tæthed og isoleringsværdi for apparater - så skumplanter kører separate formuleringer og værktøj til hver.
I årtier var isoleringsskum afhængig af fluorholdige blæsemidler. Internationale udfasninger under Montreal-protokollen skubbede industrien først mod HCFC'er og derefter til kulbrinter, og cyclopentan er nu standardopblæsningsmidlet til køle-, frysere- og panelisolering på verdensplan. Det tilbyder næsten nul ozonnedbrydningspotentiale og lavt globalt opvarmningspotentiale; afvejningen er brændbarhed, som produktionsudstyr skal konstrueres omkring.
Antændelighed håndteres på udstyrsniveau: eksplosionssikre motorer og sensorer, gaslækagedetektion og dedikeret forblandingshardware er standardkrav på cyclopentanlinjer, ikke ekstraudstyr.
Der findes to fodringstilgange. Direkte injektion doserer cyclopentan i polyolstrømmen ved selve maskinen, mens et dedikeret cyclopentan-forblandingssystem forbereder en stabil polyol-blæsemiddelblanding opstrøms i en forseglet, overvåget station. Branchesammenligninger krediterer generelt forblanding med bedre ensartethed af råmaterialer og sikrere, mere kontrollerbar dosering - en reel fordel, når isoleringsspecifikationerne er stramme.
 Cyclopentan Premix System Denne forseglede forblandingsstation blander cyclopentan med polyol gennem måling, blanding og lagertanke under PLC-overvågning. Det matcher diskussionen om forblanding, hvilket giver bedre ensartethed af råmaterialer og sikrere, mere kontrollerbar dosering. Se produkt →
Kemien ændrer sig aldrig med skalaen; det, der ændrer sig, er, hvordan skimmelsvampe bevæger sig. En selvstændig maskine passer til forskningsarbejde, små partier og hyppigt skiftende dele. En drejeskivelinje roterer formbærere gennem hælde-, hærdnings- og udstøbningsstationer, hvilket tilpasser højvolumen output til et kompakt fodaftryk, mens ringformede og H-type liner bærer flere bærere rundt i kontinuerlige sløjfer for maksimal gennemstrømning. Casebemærkninger fra leverandører af opskumningsudstyr tilskriver affaldsreduktioner på op til 30 % til automatisk hældepositionering med robotter eller manipulatorer alene.
Match layoutet til delen: pladespillerceller dominerer siddepladser og apparatarbejde, hvor én kompakt celle serverer snesevis af forme om dagen, og ringformede layouter passer til kontinuerlige programmer med stort volumen.
 Pladespiller Foam Injection Machine Production Line En pladespillerlinje, der bærer flere støbeformstationer gennem lade-, opskumnings-, hærdnings- og afformningsstationer. Den passer til det beskrevne pladespillerlayout, der serverer højvolumen siddepladser og apparatarbejde fra én kompakt produktionscelle. Se produkt →
Færdig skum opnår accept gennem en kort liste over tests, hvoraf de fleste går direkte tilbage til proceskontrol:
For købere er den praktiske takeaway enkel: krympning, hulrum og sprøde celler spores næsten altid tilbage til forholdsdrift, temperaturudsving eller slidte blandehoveder. Når du sammenligner leverandører, spørg specifikt om målingsnøjagtighed, komponenttemperaturkontrol og rengørings- og kalibreringsrutiner - svarene forudsiger din skrothastighed bedre end nogen anden brochure.
En polyolblanding og et isocyanat (normalt MDI eller TDI), plus et blæsemiddel, katalysatorer og et silikoneoverfladeaktivt middel. Blanding af de to hovedvæsker udløser reaktionen, der låser bobler ind i polymeren.
Fleksibelt skum er åbne celler og springer tilbage efter kompression, så det bruges til madrasser, møbler og autostole. Hårdt skum er lukkede celler og værdsat til isolering i køleskabe og paneler.
Den måler de to komponenter i et fast forhold, blander dem ved højtrykspåvirkning i et selvrensende hoved og sprøjter blandingen ind i en form inden for få sekunder, der typisk arbejder omkring 100-200 bar.
Flødetid is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Det giver et ozonnedbrydningspotentiale på næsten nul og lavt globalt opvarmningspotentiale, hvilket gjorde det til standardvalget for apparat- og panelisolering, efter at fluorerede midler blev udfaset.
Fuldt hærdet skum er stabilt og bruges i hverdagsprodukter verden over. Håndteringsforholdsregler gælder for de flydende råkemikalier, som kræver ventilation, beskyttelsesudstyr og uddannede operatører.
Køle- og fryseskabsisolering, vandvarmere, sandwichpaneler, autostole og indvendige dele, madrasser, møbler, skosåler, sportsudstyr og legetøj.
Det afhænger af antallet af komponenter, trykklasse, automatiseringsniveau, og om en komplet produktionslinje er påkrævet — den pålidelige rute er et konfigurationsbaseret tilbud fra udstyrsproducenten.
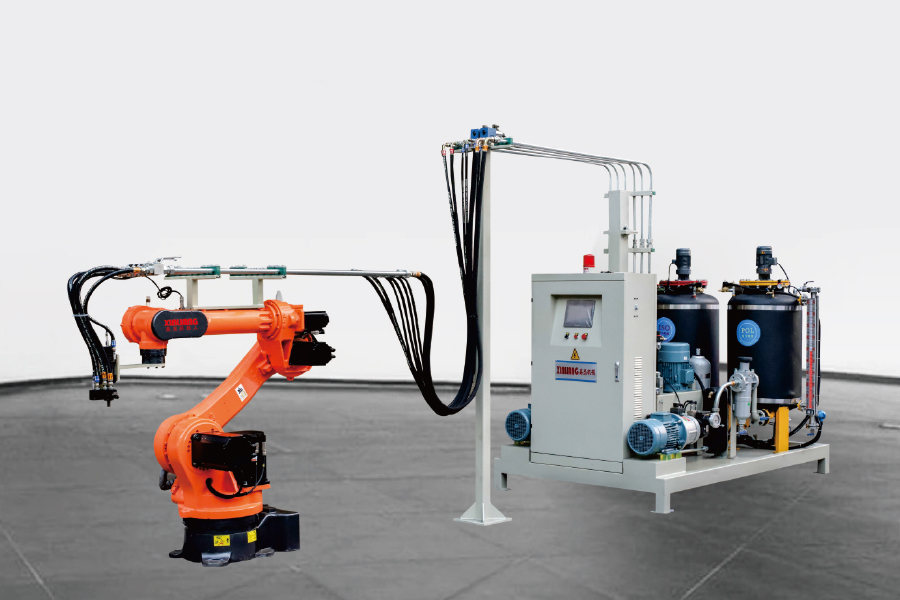
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer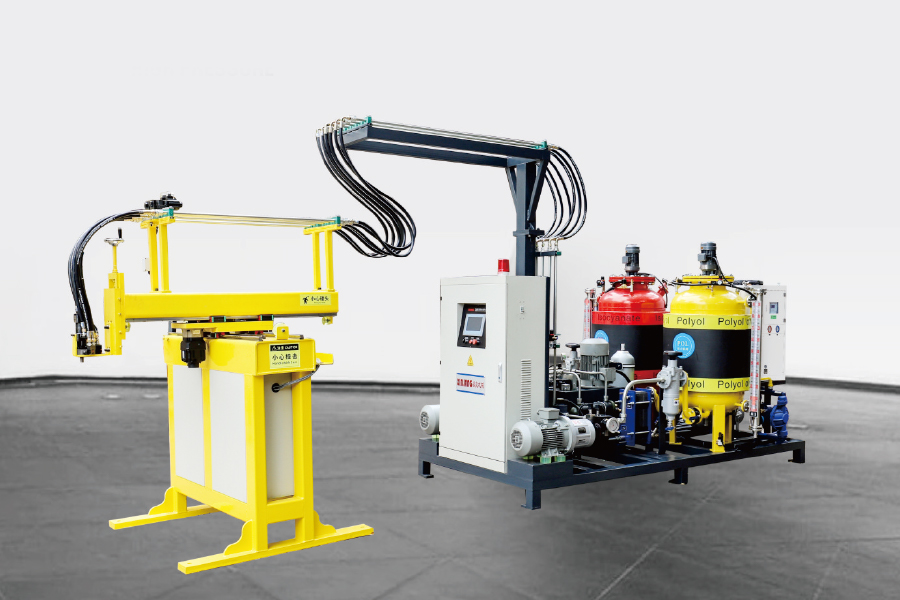
Gennem Servo Motor Control, ved hjælp af en tre-akset manipulator, programmering af programmet, k...
Se detaljer
Konventionel polyurethan højttryksskumning af injektionsmaskine bruger en rockerarm til 180 ° rot...
Se detaljer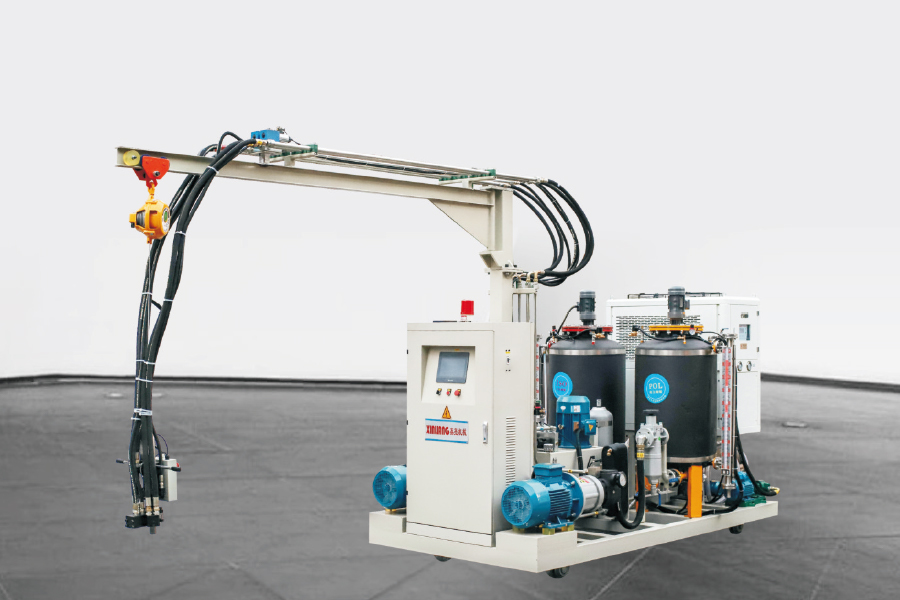
Den to-komponent polyurethan højtryksskumning af injektionsmaskine med spor har den samme konfigu...
Se detaljer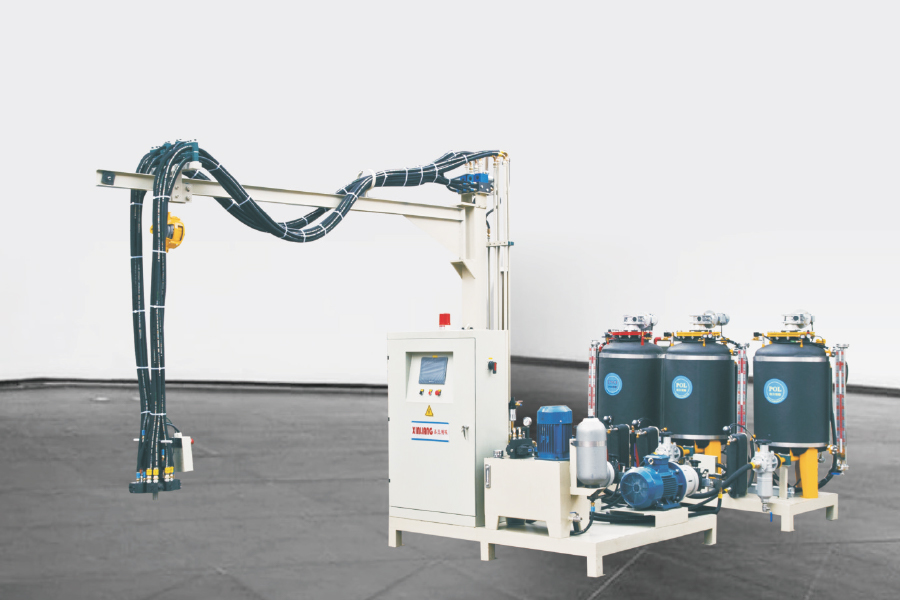
De Tre-komponent polyurethan højtryksskumning af injektionsinjektionsmaskine Har 1 ISO -ta...
Se detaljer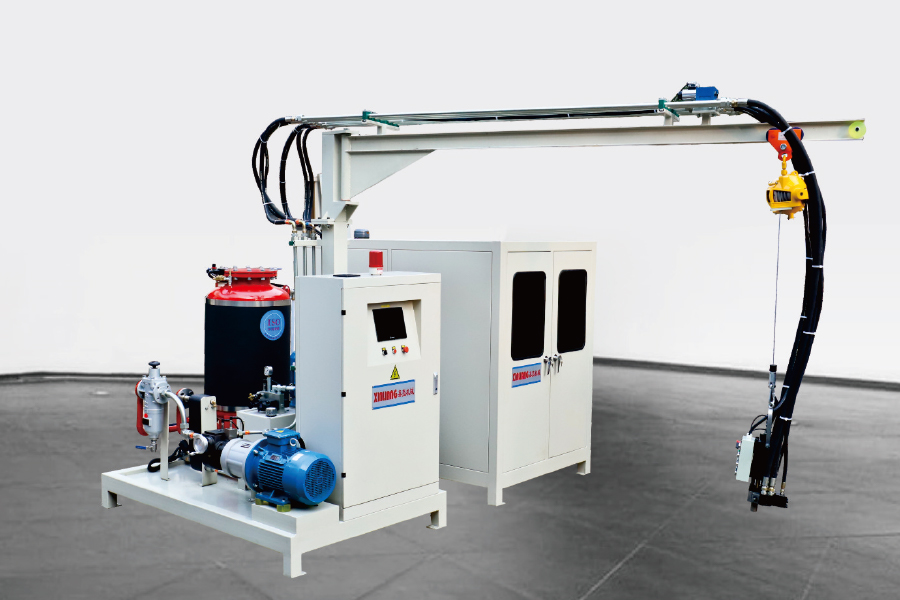
Cyclopentan polyurethan højttryksskumning af injektionsmaskine betyder, at poly indeholder cyclop...
Se detaljer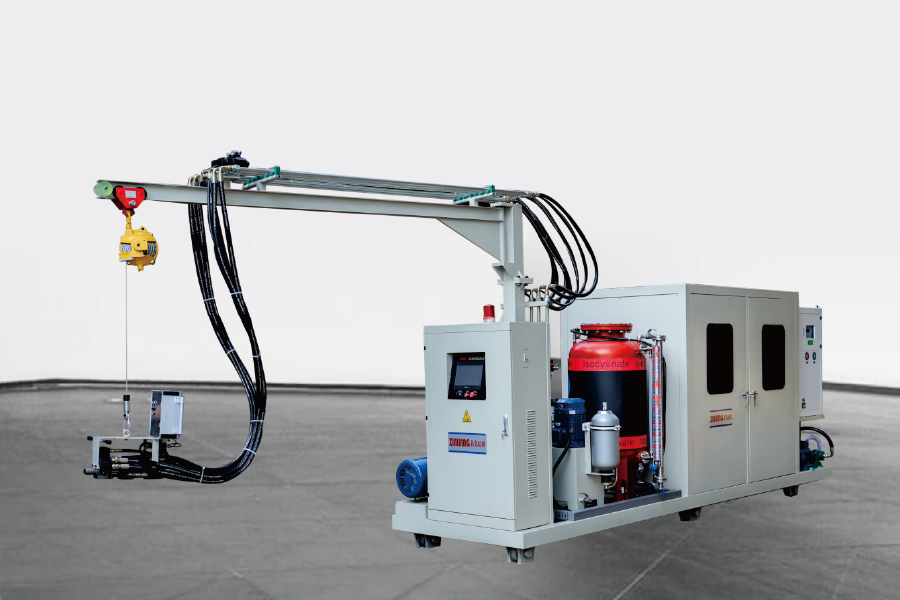
Konfigurationen er den samme som cyclopentan-skummaskinen med højtryk. Den eneste forskel er, at ...
Se detaljer
Arbejdsprincippet om cyclopentan forblandingssystem Mål præcist og bland forskellige polyureth...
Se detaljer