Xinliang-maskiner overholder altid forretningsfilosofien om "folkorienteret, kunde først, ærlig ledelse og win-win-samarbejde".
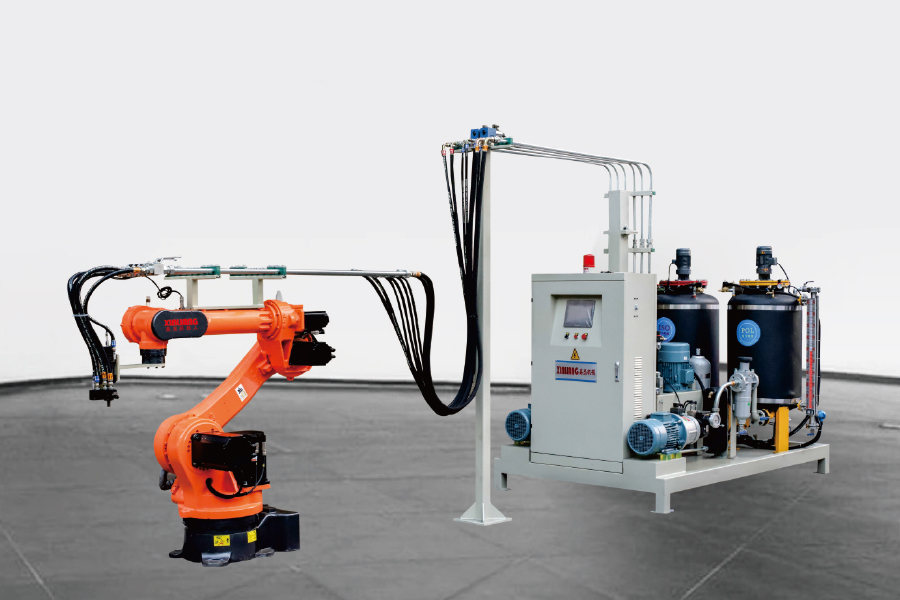
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer
Gå ind på en sandwichpanellinje, og pressen eller det dobbelte bælte får al opmærksomheden. Pengene bliver normalt gemt eller tabt et andet sted: ved blandehovedet. Two lines fitted with identical forming hardware can run at very different scrap rates simply because one holds its polyol-to-isocyanate ratio stable and places an even shot, while the other drifts between shifts.
That is the conclusion up front, and it holds for both production routes — the continuous double-belt line that pours foam onto a moving facing, and the mould-based line where a track- or robot-mounted head injects a metered shot into a cavity. The rest of this guide breaks down what a polyurethane sandwich panel machine actually includes, where the foam equipment earns its keep, and which specifications are worth writing into a purchase order.
Udtrykket bruges løst. Nogle leverandører betyder hele linjen; købere mener ofte kun skummende udstyr. Et fungerende system har normalt fem blokke:
Kontinuerlige og diskontinuerlige linjer deler denne kerne, men indlæser den forskelligt. På en kontinuerlig linje er hovedet ofte fastgjort, og bæltet bevæger sig under det; output måles i kilogram pr. minut, og forholdsstabilitet over timers løb betyder mere end enkelt-skuds nøjagtighed. On a mould line the head travels, and the metric is grams per shot: a 1,200 × 2,400 mm panel with a 50 mm core at 40 kg/m³ needs roughly six kilograms of foam, placed evenly before the cream time expires.
Højtryksmaskiner kolliderer de to strømme ved 100-200 bar inde i et lille blandekammer, og energien fra den kollision sørger for blandingen. Lavtryksmaskiner omrører komponenterne mekanisk ved ca. 5-20 bar og er generelt afhængige af kernedannende luft til at skabe cellestrukturen.
According to panel standards such as EN 14509 and published equipment data, rigid PU panel cores are commonly specified between 30 and 50 kg/m³. Reaching the lower end of that band without voids depends on how fine and even the cell structure is, because coarse cells collapse under the pressure of the laminator and leave density variation across the panel width.
The same logic applies to adhesion: impingement-mixed foam wets the facing skins more consistently, which reduces the risk of delamination during sawing or handling.
 To-komponent polyurethan højtryksskummende injektionsmaskine med vippearm A two-component high-pressure PU foaming injection machine with 180° rocker-arm injection, PLC control, and HB-20 to HB-400 models for mould-based panel production. Se produkt →
For mould-based panel production, a two-component high-pressure foaming injection machine with a track, an XY gantry or a robot-mounted head is the usual starting point. Fastgør først den maksimale skudvægt, forholdsvinduet og travershastigheden; alt andet på linjen kan tilpasses omkring disse tre tal.
Størrelse er en kort øvelse, når panelfamilien er fast. Multiply the largest panel volume by the target density to get the maximum shot weight, then multiply the panels per hour by that shot to get the continuous output in kilograms per minute. Two numbers buyers tend to forget: the ratio window the pumps must hold across the full output range, and the head positioning accuracy the mould layout demands.
| Beslutningspunkt | Kontinuerlig dobbeltbåndslinje | Diskontinuerlig form eller karrusellinje |
|---|---|---|
| Typisk batchstørrelse | Lange løb, én panelfamilie, høj volumen | Små til mellemstore partier, hyppige produktskift |
| Hvad skumudstyret skal indeholde | Output i kg/min og forholdsstabilitet på tværs af timers løb | Skudvægtnøjagtighed og gentagelighed for hovedpositionering |
| Hovedbevægelse | Fast eller krydsende hældepunkt, bevægeligt bælte nedenunder | Spor, XY-portal eller seks-akset robot |
| Håndtering af blæsemiddel | Pentan eller HFO med premix og sikkerhedssystemer i større skala | Samme kemi, mindre buffervolumener |
| Angiv først | kg/min ved måltæthed, båndhastighedsområde, sidetætningsdesign | Optagelsesstørrelsesområde, antal forme, cyklustid |
Where a third stream is needed — a colour paste, a catalyst package or a separate polyol for PIR formulations — a three-component machine adds an independent metering circuit instead of forcing the additive through the main line.
 Tre-komponent polyurethan højtryksskummende injektionsmaskine Tilføjer et uafhængigt målekredsløb til farvepasta, katalysator eller PIR-polyol med 1 ISO- og 2 POLY-tanke og dobbeltdensitetskapacitet. Se produkt →
Hvis du stadig sammenligner konfigurationer, er vores komplet købervejledning til PU-skumproduktionsudstyr walks through the same specification stage panel by panel.
Bl owing agent choice reshapes the equipment more than most buyers expect. HFCs are being phased down under the Kigali Amendment to the Montreal Protocol, and panel producers have largely moved to cyclopentane, HFO blends or water-assisted systems. Cyclopentane is flammable and has a low boiling point, so it changes the machine specification: explosion-proof electrical equipment, nitrogen blanketing, ventilation, gas detection and a closed loop that never exposes the liquid to atmosphere.
Alternativet til at indsprøjte pentan direkte er at forblande det med polyolen først. Et forblandingssystem holder blandingen ved en kontrolleret temperatur og et kontrolleret tryk, hvilket stabiliserer blæsemiddelkoncentrationen, når det når blandehovedet - den sædvanlige årsag til densitetsdrift og overfladedefekter på pentanblæste paneler. Det reducerer også den frie pentan, der frigives ved hældepunktet, hvilket har betydning for både sikkerhed og omkostninger.
 Cyclopentane Polyol Premix System for Polyurethane Foaming Stabilises pentane concentration before the mixing head, using multi-stage tanks, metering pumps, PLC control, and secondary stirring to reduce density drift on pentane-blown panel lines. Se produkt →
For lines already running pentane, a premix unit is often the cheapest way to tighten density variation before considering a new metering unit.
På en støbeform-baseret linje er sekvensen fast: Operatøren eller robotten placerer den nederste beklædning, bæreren indekserer under blandehovedet, hovedet hælder skuddet, mens det bevæger sig hen over hulrummet, den øverste beklædning placeres, og formen lukker, pressen holder, mens skummet geler, og panelet fjernes og trimmes. Cycle time is set by the chemistry, not the machine — but the machine decides whether that cycle can run at its theoretical minimum.
To detaljer i det layout driver cyklustiden. The first is the distance the head must travel while the foam is still liquid; a slow traverse forces either a shorter cavity or a longer cream time. The second is mould temperature, which is why panel lines usually tie the mould circuit into the same control system as the metering unit.
Inden du skriver under, skal du skrive disse syv punkter på skrift:
Som en Ningbo-baseret producent af polyurethanskumudstyr arbejder på doseringsenheder, blandehoveder og produktionslinjer, ser vi det samme mønster i de fleste forespørgsler: formningsbeslaget er specificeret i detaljer, mens skumsiden overlades til sidste minut. Det er den forkerte vej rundt.
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer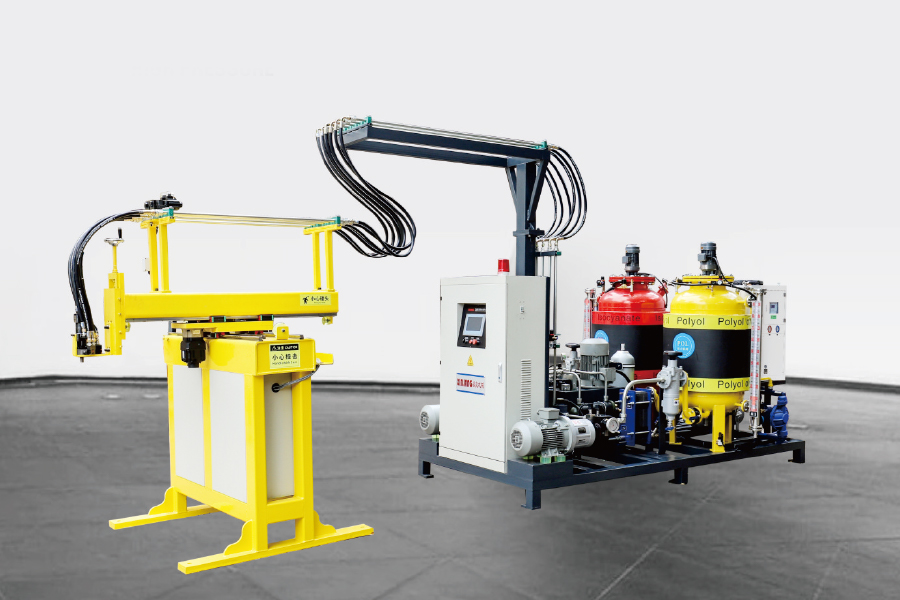
Gennem Servo Motor Control, ved hjælp af en tre-akset manipulator, programmering af programmet, k...
Se detaljer
Konventionel polyurethan højttryksskumning af injektionsmaskine bruger en rockerarm til 180 ° rot...
Se detaljer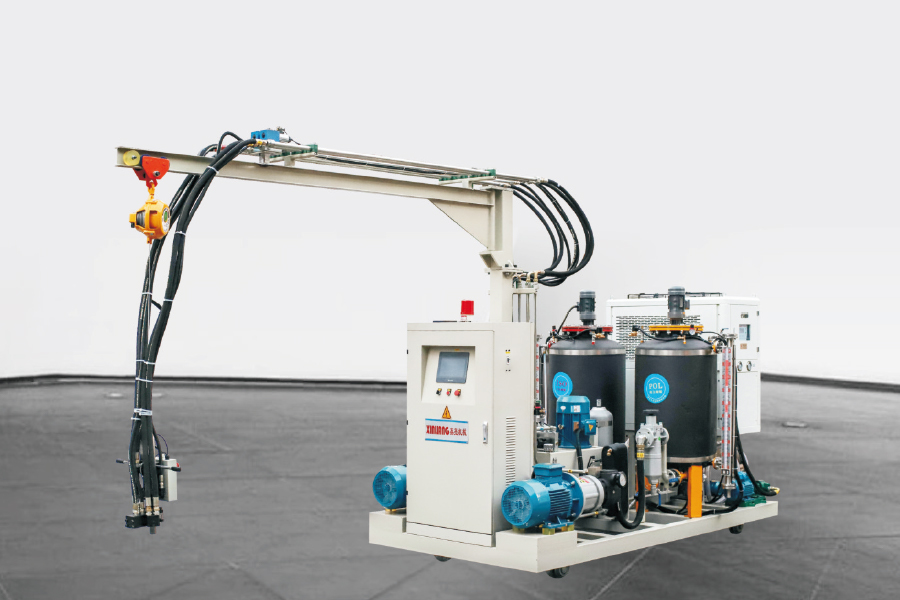
Den to-komponent polyurethan højtryksskumning af injektionsmaskine med spor har den samme konfigu...
Se detaljer
De Tre-komponent polyurethan højtryksskumning af injektionsinjektionsmaskine Har 1 ISO -ta...
Se detaljer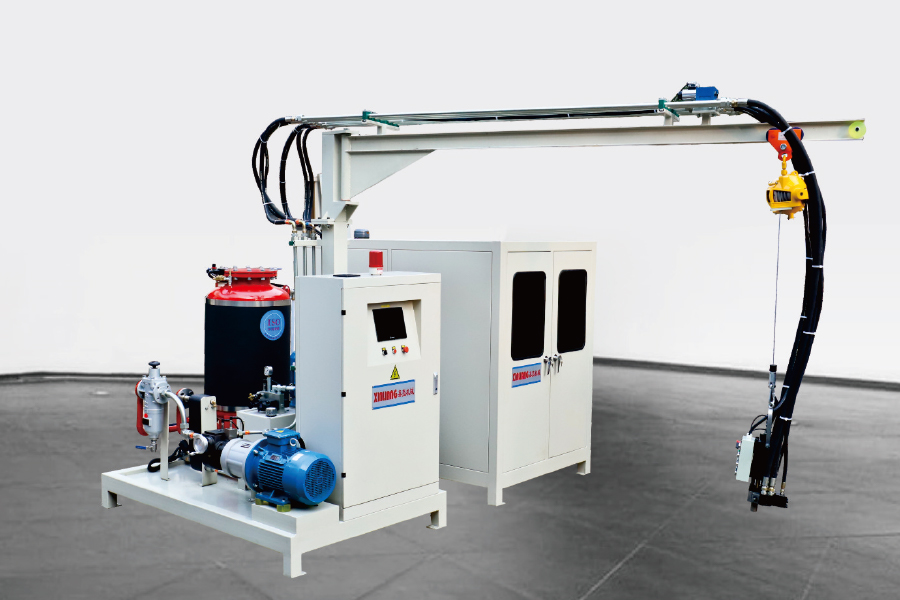
Cyclopentan polyurethan højttryksskumning af injektionsmaskine betyder, at poly indeholder cyclop...
Se detaljer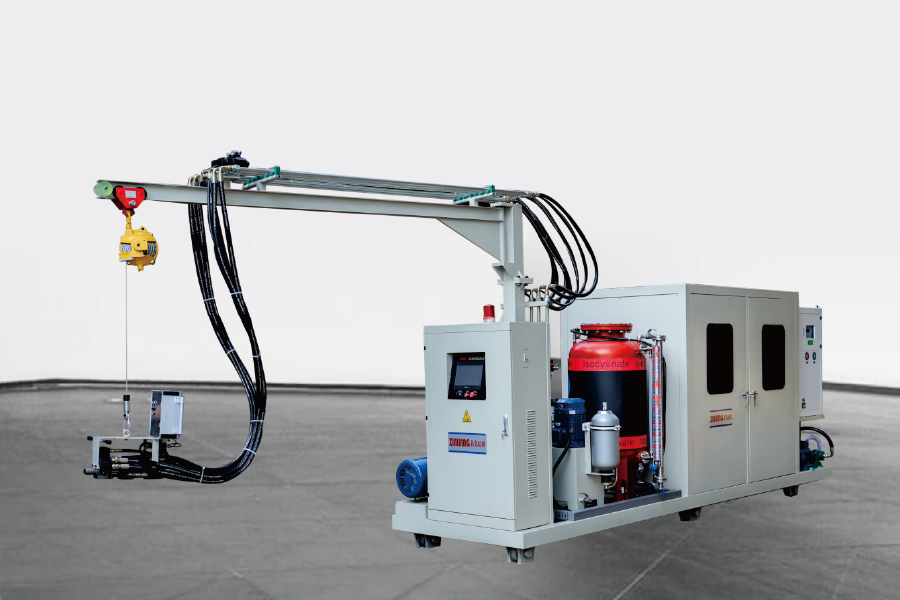
Konfigurationen er den samme som cyclopentan-skummaskinen med højtryk. Den eneste forskel er, at ...
Se detaljer
Arbejdsprincippet om cyclopentan forblandingssystem Mål præcist og bland forskellige polyureth...
Se detaljer