Xinliang-maskiner overholder altid forretningsfilosofien om "folkorienteret, kunde først, ærlig ledelse og win-win-samarbejde".
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer
Et køleskabsanlæg, der beslutter sig for at bringe kabinetskumning internt, starter normalt med det samme spørgsmål: hvad kræver fremstillingen af polyurethanskum egentlig, hvis målet er stabil tæthed, ingen hulrum og en afformningstid på under fem minutter? Svaret udskrives sjældent på et maskindatablad. Det lever i blandingsforholdet, temperaturen på de to komponenter og måden, haglerne lægges ind i hulrummet.
Den korte version: fremstilling af polyurethanskum er en præcisionsmålingsproces knyttet til en kemisk reaktion. Kontroller forholdet, blandingsenergien og injektionsmønsteret, og skummet opfører sig forudsigeligt. Mister kontrollen over nogen af dem, og intet formtryk vil redde delen.
Nedenstående afsnit følger processen fra råvaretanke til udstøbningsstationen, forklarer, hvor højtryks- og lavtrykssystemer adskiller sig, og angiver, hvilken udstyrskonfiguration der passer til hvilken produktionsskala.
To væskestrømme mødes ved blandehovedet. A-siden er en polyolblanding: polyol, katalysator, overfladeaktivt middel, blæsemiddel og, i mange stive formuleringer, vand. B-siden er en isocyanat, oftest polymer MDI til stift skum eller en MDI/TDI blanding til fleksible kvaliteter. Alt nedstrøms for blandehovedet eksisterer for at levere disse to strømme i det korrekte forhold, temperatur og tryk på det rigtige tidspunkt.
Forholdet fortjener mere opmærksomhed, end det normalt får under et køb. Stivt skum køres almindeligvis ved et indeks mellem ca. 100 og 110, hvor indekset sammenligner den faktiske isocyanatladning med det støkiometriske krav. En afdrift på nogle få procentpoint ændrer cellestruktur, kompressionsstyrke og afformningsadfærd, og det er meget svært at rette op, når først skummet er hævet.
Disse vinduer er indstillet af formuleringen, men de er kun reproducerbare, når maskinen gentager den samme skudvægt, -forhold og blandingskvalitet på hver cyklus.
På en veldrevet linje følger fremstillingen af polyurethanskum en fast sekvens, uanset om delen er et køleskabsskab eller en autostolspude.
Diagrammet nedenfor viser, hvordan disse trin knytter sig til en typisk højtryksskumningsinstallation.
Den største enkeltstående udstyrsbeslutning er blandingsprincippet, fordi det former vedligeholdelsesrutiner, brug af opløsningsmidler og den mindste skudstørrelse, linjen kan håndtere pålideligt.
| Vare | Højtryksskumning | Lavtryksskumning |
|---|---|---|
| Blandingsmetode | Impingement-blanding i et lille kammer | Mekanisk omrøring i et blandekammer |
| Arbejdspres | Omtrent 100-200 bar | Cirka 5-20 bar |
| Kammerrengøring | Normalt selvrensende mellem skud | Har generelt brug for opløsningsmiddelskylning |
| Repeterbarhed af små skud | Meget høj | Begrænset af kammervolumen |
| Typiske anvendelser | Køleskabe, bildele, teknisk skum | Møbler, stive paneler, lavvolumenopgaver |
De fleste anlæg starter med en enkelt højtryks-injektionsmaskine og tilføjer automatisering senere. Den første beslutning er to-komponent eller tre-komponent: en to-komponent enhed måler polyol og isocyanat, mens en tre-komponent enhed tilføjer en tredje strøm, typisk et blæsemiddel, pigment eller additiv, der ikke kan forblandes i polyolen.
 To-komponent polyurethan højtryksskummende injektionsmaskine Konventionel polyurethan højtryksskummende injektionsmaskine bruger en vippearm til 180° rotationsindsprøjtning. Længden på vippearmen kan tilpasses. Det jeg... Se produkt →
Tilbagebetaling kommer normalt fra repeterbarhed snarere end rå hastighed. En maskine, der holder skudvægten inde i et stramt bånd, reducerer skrot og overpakning langt mere pålideligt end en, der blot cykler hurtigere.
En enkelt maskine og en fast støbeform fungerer godt op til et punkt. Når først afformningstiden er kortere end den tid, der er nødvendig for at indlæse, lukke, skumme, hærde og tømme én form, kan denne form ikke længere holde maskinen beskæftiget. Dette er det hul, som linjelayouts er designet til at lukke, og det er grunden til polyurethanskumningsudstyr rækken opdeles i flere arkitekturer.
 Pladespiller Foam Injection Machine Production Line Produktionslinjen til pladespillerens skummende indsprøjtningsmaskine har en drejeskive og en reduktionsmotor som kernekomponenter, og der er flere formstationer på pladespilleren... Se produkt →
Vælg på takttid og delblanding. Et anlæg, der kører mange forskellige dele, får normalt mere ud af et hurtigt skift af skimmelsvamp end ved en længere hærdningsløkke.
Udvælgelse af blæsemiddel driver både isoleringsydelsen og sikkerhedsudstyret rundt i linjen. Cyclopentan er blevet det almindelige valg til køleskabe og stive isoleringspaneler på grund af dets lave globale opvarmningspotentiale, men det er brandfarligt, hvilket ændrer ventilation, elektrisk klassificering og materialehåndteringsprocedurer på stedet.
Et cyclopentan premix-system blander blæsemidlet ind i polyolen under kontrolleret temperatur og tryk, så den blandede polyol når ind i injektionsmaskinen, der allerede bærer blæsemidlet. Sammenlignet med indsprøjtning af flydende cyclopentan separat ved blandehovedet, giver forblanding en mere ensartet cellestruktur og holder den koncentrerede brændbare væske inde i et lukket kredsløb.
 Cyclopentan Premix System Funktionsprincip for cyclopentan-forblandingssystem Mål og bland præcist forskellige polyurethan-råmaterialer, såsom isocyanat, polyetherpolyol, katalysator, skum... Se produkt →
For anlæg, der konverterer væk fra ældre fluorcarbonsystemer, er forblandingsruten ofte den mere overskuelige vej, fordi den eksisterende injektionsmaskine ofte kan bibeholdes med opdaterede forseglinger og reviderede kontrolparametre.
Når udstyret er installeret og kalibreret, tegner en håndfuld variable sig for de fleste kvalitetsproblemer:
De fleste defekter, fra hulrum og korte skud til tæthedsvariationer og overfladeblærer, kan spores tilbage til en af disse fem. At arbejde igennem dem i rækkefølge er hurtigere end at justere parametre tilfældigt, og almindelige PU-skumdefekter og deres rettelser er en nyttig tjekliste, når der først opstår en fejl.
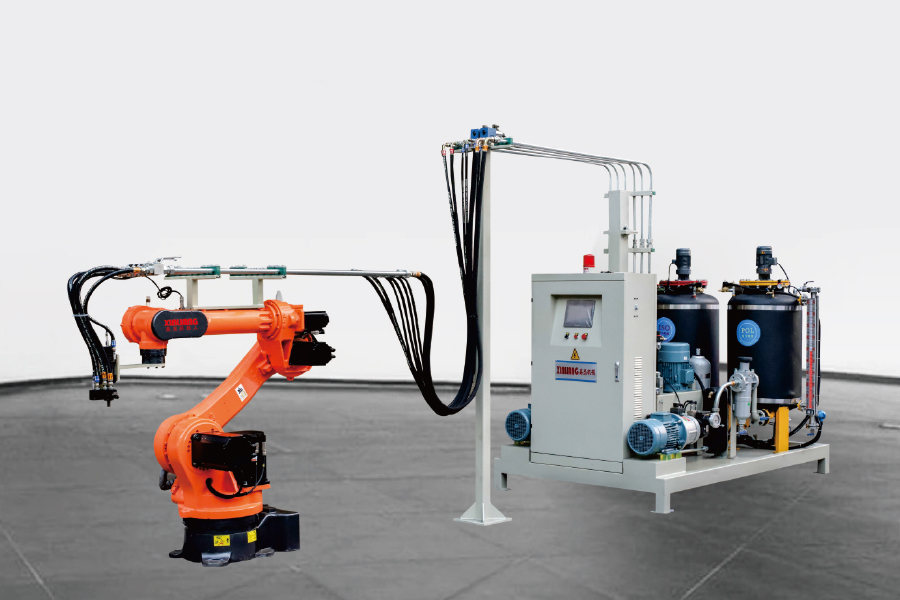
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer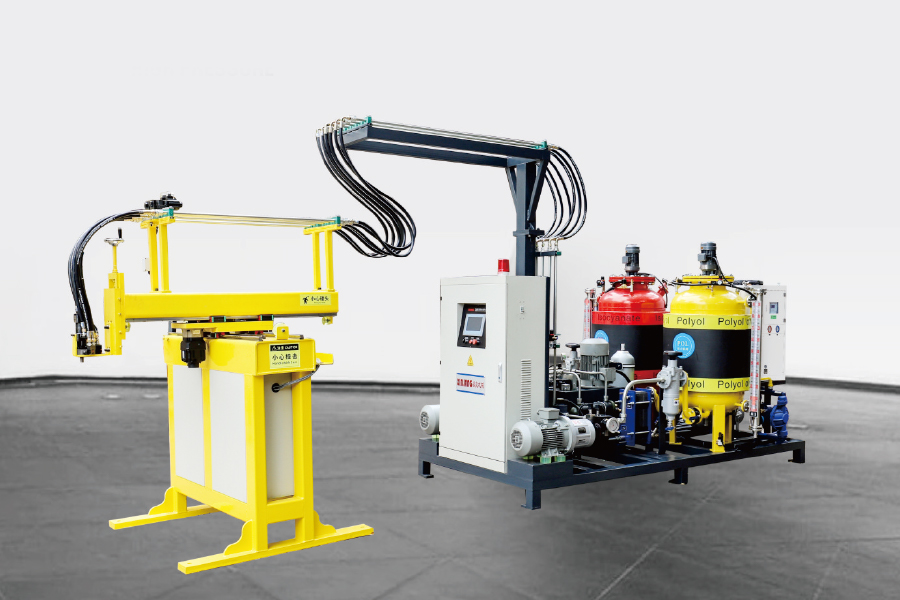
Gennem Servo Motor Control, ved hjælp af en tre-akset manipulator, programmering af programmet, k...
Se detaljer
Konventionel polyurethan højttryksskumning af injektionsmaskine bruger en rockerarm til 180 ° rot...
Se detaljer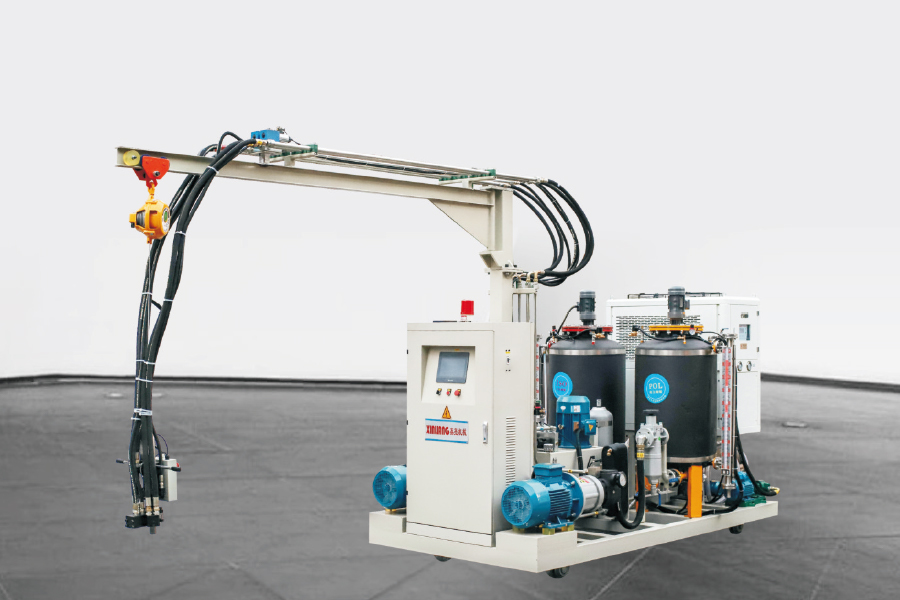
Den to-komponent polyurethan højtryksskumning af injektionsmaskine med spor har den samme konfigu...
Se detaljer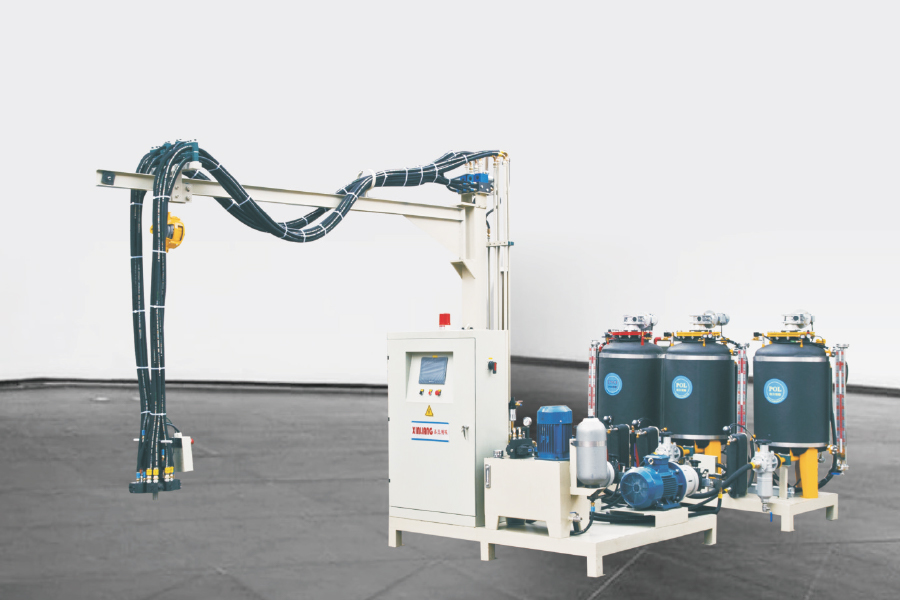
De Tre-komponent polyurethan højtryksskumning af injektionsinjektionsmaskine Har 1 ISO -ta...
Se detaljer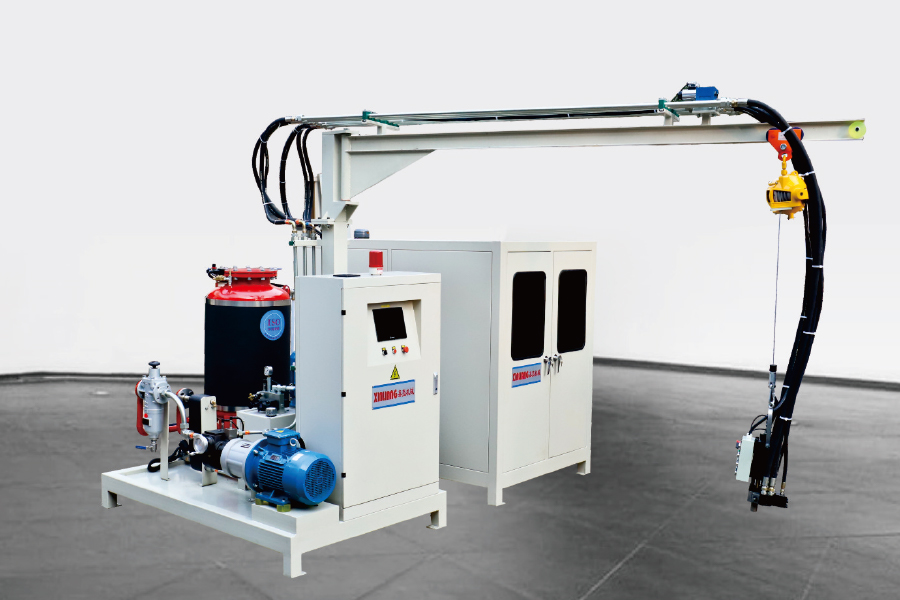
Cyclopentan polyurethan højttryksskumning af injektionsmaskine betyder, at poly indeholder cyclop...
Se detaljer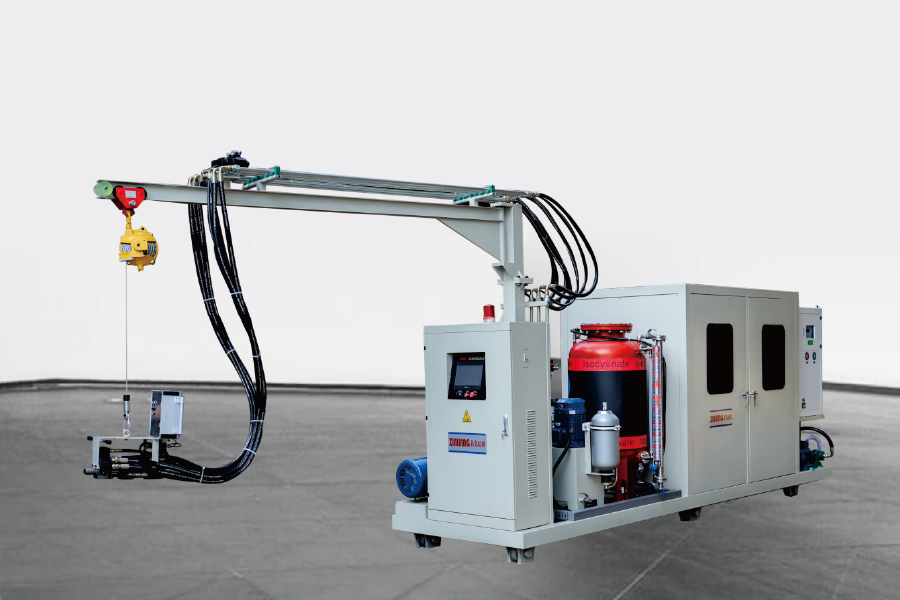
Konfigurationen er den samme som cyclopentan-skummaskinen med højtryk. Den eneste forskel er, at ...
Se detaljer
Arbejdsprincippet om cyclopentan forblandingssystem Mål præcist og bland forskellige polyureth...
Se detaljer