Xinliang-maskiner overholder altid forretningsfilosofien om "folkorienteret, kunde først, ærlig ledelse og win-win-samarbejde".
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer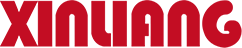
Forestil dig et kølehuspanel, der citerer en ordre på 9 m fryserpanel på en linje, der blev købt til garageporte: to formstationer, en lavtryksskummende enhed og et manuelt låg. Fyldningstiden glider, kernedensiteten kryber op i injektionsenden, og panelet bøjer let efter afformningen. Intet er i stykker. Linjen blev simpelthen aldrig designet til det panel.
Konklusionen kommer først: På en sandwichpanelproduktionslinje bestemmer layoutet, hvilke ordrer du kan acceptere, og måleenheden bestemmer, hvor gentageligt du kan holde dem. Tykkelsesområde, kernekemi og blæsemiddel er forbedringer oven i den sekvens, ikke erstatninger for den.
Det følgende dækker over de fire beslutninger, der vægter mest: kontinuerligt versus diskontinuerligt layout, panelopbygning og kernekemi, specifikationen af opskumningsmaskinen og blæsemiddelruten. Hvor der vises et tal, er det enten en offentliggjort brancheværdi eller en beregning, du kan gentage i et regneark.
Begge linjetyper laver det samme produkt. Forskellen er, hvordan skummet indføres, og hvor længe det fastholdes. En kontinuerlig dobbeltbåndslinje måler skum på den løbende bundbeklædning, lægger toppen vendende over den og holder det stigende skum i tykkelse under båndtryk, indtil det hærder. En diskontinuerlig multistationslinje fylder en lukket form med et afmålt skud og holder den under en presse for at hærde.
Den ene forskel falder i gennemløb, produktmix, skrothastighed og kapital. Tabellen nedenfor er den version, der er værd at indsætte i et leverandørmøde.
| Beslutningspunkt | Kontinuerlig dobbeltbåndslinje | Diskontinuerlig multistationslinje |
|---|---|---|
| Skum introduktion | Hældt på den bevægelige bundvending; topbeklædning påført før bæltet | Afmålt skud sprøjtet ind i en lukket form |
| Output | Indstillet efter båndhastighed, typisk 3 til 15 m/min | Indstillet efter skimmelantal og hærdetid |
| Panellængde | Skåret til i længden, almindeligvis op til 13,5 m | Begrænset af formlængde |
| Ændring af tykkelse | Langsom, og omstilling genererer skrot | Afstandsstykker eller formskift, hurtigt |
| Produktmix | Lange serier af en eller to paneltyper | Blandede ordrer, døre, kølerum, korte ture |
| Kapital og gulvplads | Højest | Moderat til lavere |
| Bedste pasform | Volumen væg- og tagpaneler | Skræddersyet og blandet produktion |
Læs den sidste række først. Når en eller to paneltyper i én tykkelse dominerer ordrebogen, tjener en kontinuerlig linje sin kapital. Når beklædning, kerne eller tykkelse ændres flere gange om måneden, vinder en diskontinuerlig linje normalt på de samlede omkostninger, selvom den ser langsommere ud på papiret.
Strip linjen ned, og der er seks etaper. Panelklager spores næsten altid tilbage til en af dem, og sjældent til den, operatøren giver først skylden.
To beklædninger, en kerne og en kantprofil, der skal overleve håndtering og montering på stedet. Det eksploderede billede nedenfor viser de lag, en opskumningsstation faktisk skal fylde.
Figur 1: Isometrisk sprængbillede af et metalbeklædt sandwichpanel. Beklædninger er typisk 0,4 til 0,6 mm stål eller aluminium.
Stivt PIR-skum er almindeligvis angivet til omkring 0,021 til 0,023 W/mK og PUR ved 0,022 til 0,026 W/mK, begge et godt stykke under XPS ved 0,029 til 0,035, EPS ved 0,031 til 0,038 og mineraluld ved 0,045 til 0. Spredningen i en familie betyder lige så meget som forskellen mellem familier: Den samme PUR-formulering kan bevæge sig med omkring 10 % afhængigt af blæsemiddel, cellestruktur og tæthed.
Termisk ledningsevne af almindelige panelkerner (W/mK, typiske deklarerede værdier)
Figur 2: Nedre stænger betyder bedre isolering pr. millimeter. Værdier er typiske offentliggjorte erklæringer; hver leverandørs Ydelseserklæring er det bindende tal.
Tykkelse gør så resten af arbejdet, men ikke lineært i en færdig bygning. Nedenstående diagram bruger ren ledning ved lambda = 0,024 W/mK.
U-værdi i forhold til paneltykkelse (lambda = 0,024 W/mK, kun ledning)
Figur 3: Går fra 40 mm til 100 mm snit beregnet varmetab med omkring 60 %; går fra 100 mm til 200 mm skæres det med yderligere 50 %. Ægte paneler yder dårligere end dette, fordi EN 14509 erklærede værdier inkluderer ældning og kuldebrokorrektioner, og samlinger og fastgørelser tilføjer tab på stedet.
Højtrykshoveder blandes ved stød, med indsprøjtningstryk typisk angivet mellem 100 og 200 bar, mod ca. 5 til 30 bar ved lavtryksomrøring. Den praktiske forskel på en panellinje er cellestruktur og repeterbarhed af skud: Et højtrykshoved fylder et langt, tyndt hulrum med mindre tæthedsvariation fra ende til anden.
Leverandører angiver normalt forholdsnøjagtighed på omkring 1 % og repeterbarhed for skud i området 1 til 1,5 %. Spørg efter variationskoefficienten over 20 på hinanden følgende skud på din egen formulering, ikke overskriften på dataarket. Komponenttemperaturkontrol har lige så stor betydning, hvor de fleste panelformuleringer fungerer bedst, når begge komponenter holdes på omkring 20 til 25 C inden for omkring 2 C.
 To-komponent polyurethan højtryksskummende injektionsmaskine Konventionel polyurethan højtryksskummende injektionsmaskine bruger en vippearm til 180° rotationsindsprøjtning. Længden på vippearmen kan tilpasses. Det jeg... Se produkt →
Overpakning er den stille pris på denne type linje. At fylde 5 til 10 % over den teoretiske minimumsdensitet er almindeligt på en utunet maskine, og det er den hurtigste omkostning at angribe, fordi det dukker op i hvert panel. Tre-komponent maskiner tilføjer en tredje strøm til additiver såsom flammehæmmere, pigmenter eller kernedannende midler uden at forblande dem i polyolen, hvilket er værd at overveje, hvis dine PIR-formuleringer ændres ofte.
Cyklus matematik først: gennemløb er lig med antallet af formstationer divideret med cyklustiden. Tilføjelse af stationer er næsten altid billigere, sikrere og hurtigere end at forkorte hærdetiden gennem kemi.
 Ringformet skuminjektionsmaskine produktionslinje Den ovale produktionslinje har et horisontalt ringstrukturlayout, som kan opfylde behovene for forskellige skumforme i forskellige størrelser, og flere produkter kan blandes... Se produkt →
Uanset hvilket layout du vælger, er formen en del af kvalitetssystemet. Formtemperaturens ensartethed over et 9 m hulrum, lågets stivhed og slipmiddeldisciplin påvirker bøjning og overfladefinish mere, end de fleste købere forventer på tilbudsstadiet.
Cyclopentan har et ozonnedbrydningspotentiale på nul og et globalt opvarmningspotentiale langt under de HFC'er, det erstatter. Publicerede 100-årige tal angiver HFC-141b til omkring 700 og HFC-245fa til omkring 1.000, mens kulbrinter ligger i de lave tiere. Under EU's reviderede F-gasforordning (EU) 2024/573 presses HFC-ruten yderligere, hvorfor kulbrintesystemer bliver ved med at vinde andel i panelskum.
Pentan er brandfarligt, og det ændrer planten, ikke kun maskinen. Forvent eksplosionssikret elektriske apparater i den skummende zone, mekanisk ventilation, gasdetektion, jordforbindelse og binding og ingen antændelseskilder i nærheden af blandehovedet. Et forblandingssystem holder pentankoncentrationen og temperaturen stabil før dosering, hvilket er det, der gør skuddet gentageligt fra det første panel af et skift til det sidste.
 Cyclopentan Premix System Funktionsprincip for cyclopentan-forblandingssystem Mål og bland præcist forskellige polyurethan-råmaterialer, såsom isocyanat, polyetherpolyol, katalysator, skum... Se produkt →
Brandydelse er en adskilt samtale fra termisk ydeevne. Paneler er klassificeret i henhold til EN 13501-1; mange PIR-systemer er testet til B-s1,d0, PUR-systemer lander almindeligvis ved B-s2,d0 eller B-s3,d0, og mineraluldkerner når A2-s1,d0. Klassificering er systemspecifik og tykkelsesspecifik, så læs altid Ydeevnedeklarationen for den nøjagtige opbygning, du sælger, og antag aldrig, at en kernekemi alene garanterer en klasse.
Seks fejl tegner sig for de fleste panelklager, og hver enkelt har en kort liste over første kontroller.
For en fabriksgodkendelsestest skal du bede om følgende skriftligt:
Det er udstyrssættet, der forvandler to metalbeklædninger og en skumkerne til et isoleret panel: beklædningsfremføring, kantforsegling, en opskumnings- eller injektionsmaskine, en hærdningssektion såsom et dobbeltbånd eller en presse, derefter afskæring, trimning og stabling.
På diskontinuerlige linjer er gennemstrømningen lig med formstationer divideret med cyklustid, så en 20-stationslinje med en 10-minutters cyklus producerer omkring 120 paneler i timen med dens teoretiske hastighed. Reelt output er lavere efter omstillinger og skrot; beregn altid ud fra din egen panelstørrelse.
PUR er normalt billigere og opfylder standardkrav til kølerum og væg. PIR vælges, når brandydeevne eller højere driftstemperatur betyder noget, og det er almindeligvis testet til en bedre EN 13501-1-klasse end PUR, men til en højere formuleringsomkostning.
Ja, og det gør mange nye linjer. Det kræver et eksplosionssikkert skumområde, ventilation, gasdetektion og et forblandings- eller doseringssystem, så eftermonteringsomkostningerne er reelle. Udbyttet er regulatorisk stabilitet og en GWP langt under HFC-141b eller HFC-245fa.
De fleste metalbeklædte PUR- og PIR-panelkerner er specificeret i området 38 til 45 kg/m3. Herunder falder mekaniske egenskaber og dimensionsstabilitet; et godt stykke over det, betaler du for materiale, der tilføjer ringe isoleringsværdi.
Kølerum passer godt til diskontinuerlige linjer, fordi de nødvendige længder og tykkelser varierer meget, og ordrevolumen er moderat. Kontinuerlige dobbeltbåndslinjer giver mening, når en eller to paneltyper dominerer ordrebogen, og volumen retfærdiggør kapitalen.
Inden du underskriver noget, skal du bede om to dokumenter: en skudvægt-repeterbarhedsrekord fra en maskine, der allerede kører, og en fabriksgodkendelsestest af din egen formulering i den tilsigtede tykkelse. Disse to optegnelser fortæller dig mere om en sandwichpanelproduktionslinje end nogen brochure.
Hvis du stadig kortlægger processekvensen, vil vores købervejledning til PU-skumproduktionsudstyr gennemgår udstyrsbestillingen og de spørgsmål, der skal stilles på hvert trin. Ningbo Xinliang Maskiner leverer måleenheden, linjelayoutet og blæsemiddelsystemet som én pakke, tilpasset dit panelområde og outputmål.
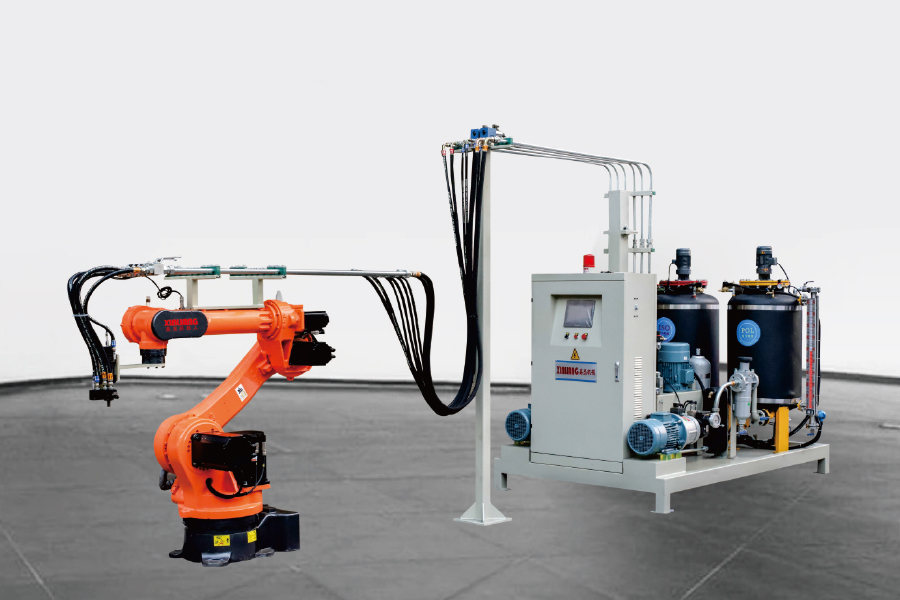
Robotmærket kan tilpasses, og den seks-akset manipulator bruges. Det er velegnet til kombination ...
Se detaljer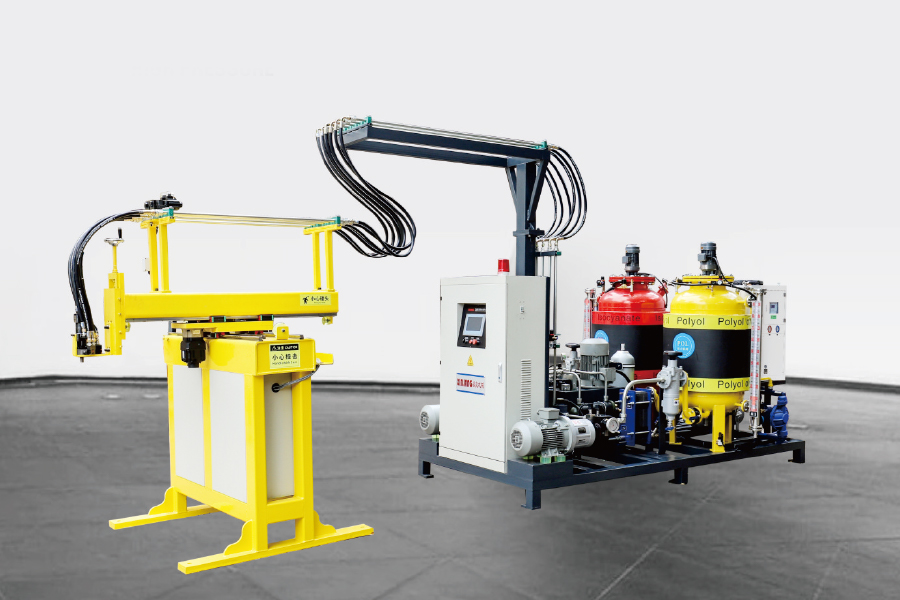
Gennem Servo Motor Control, ved hjælp af en tre-akset manipulator, programmering af programmet, k...
Se detaljer
Konventionel polyurethan højttryksskumning af injektionsmaskine bruger en rockerarm til 180 ° rot...
Se detaljer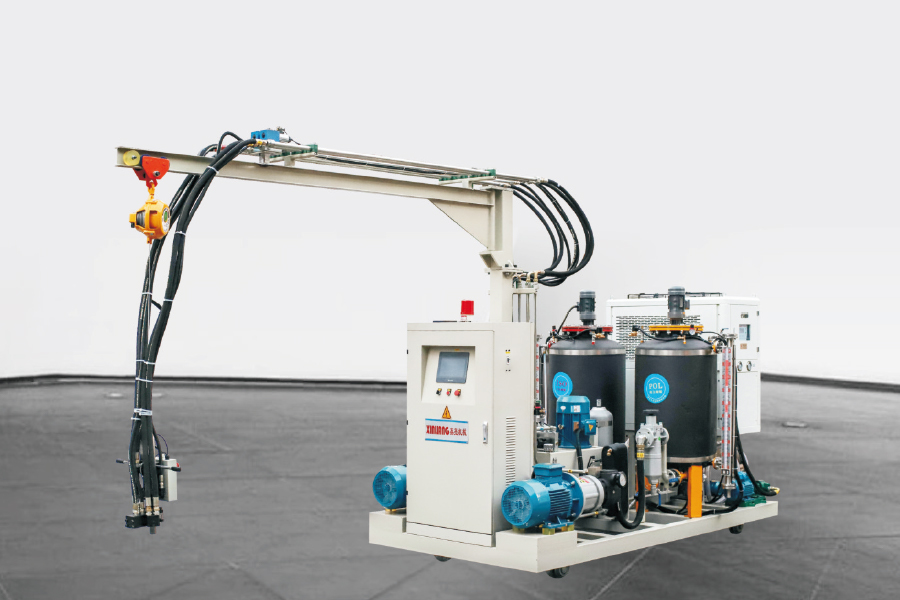
Den to-komponent polyurethan højtryksskumning af injektionsmaskine med spor har den samme konfigu...
Se detaljer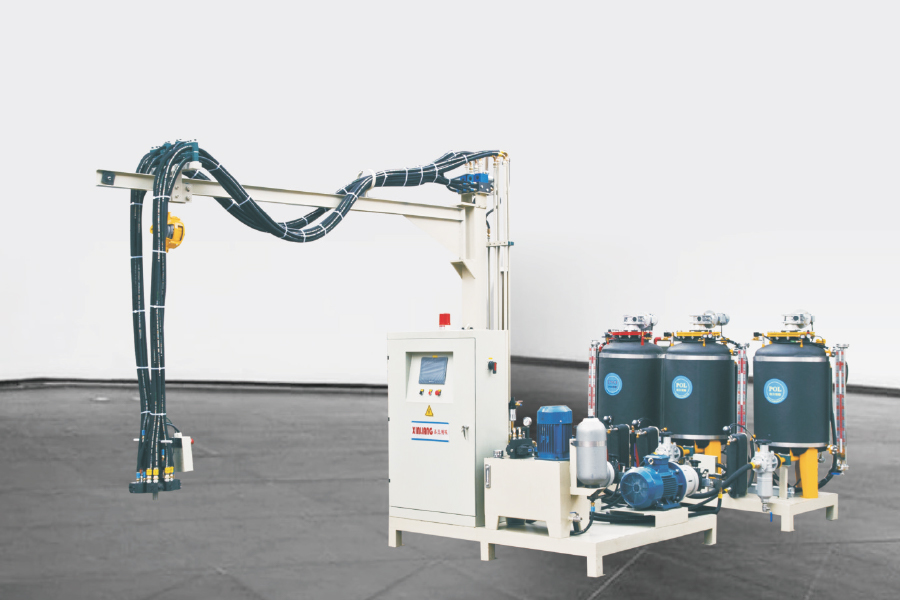
De Tre-komponent polyurethan højtryksskumning af injektionsinjektionsmaskine Har 1 ISO -ta...
Se detaljer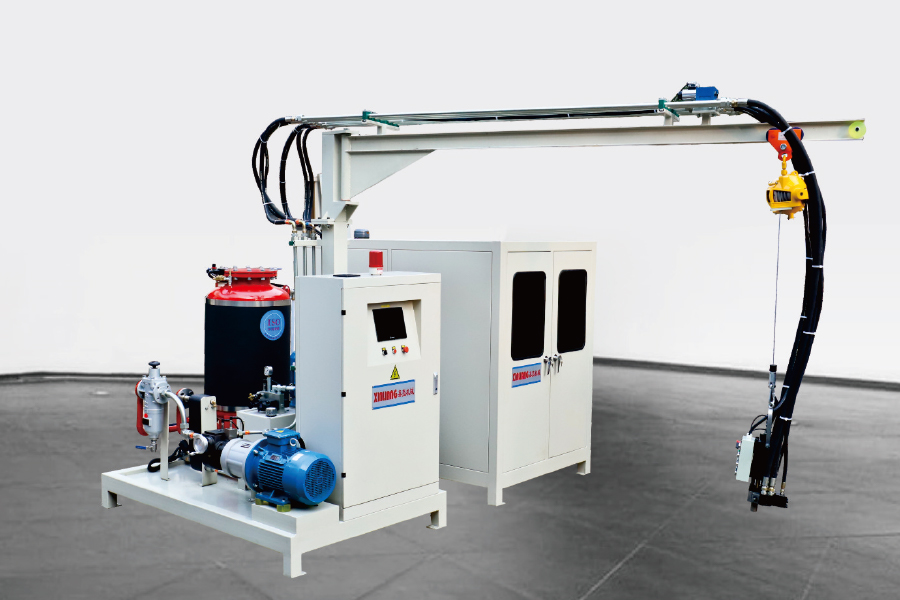
Cyclopentan polyurethan højttryksskumning af injektionsmaskine betyder, at poly indeholder cyclop...
Se detaljer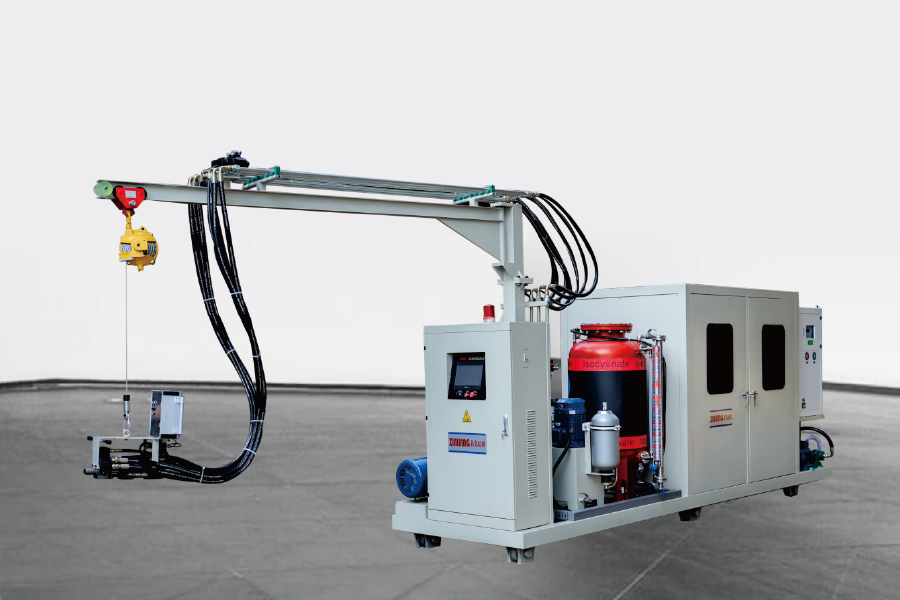
Konfigurationen er den samme som cyclopentan-skummaskinen med højtryk. Den eneste forskel er, at ...
Se detaljer
Arbejdsprincippet om cyclopentan forblandingssystem Mål præcist og bland forskellige polyureth...
Se detaljer